パスカル
目次
もっと見る
通路幅の制約や床面のレール工事が困難な環境において、金型交換の工数削減と設備の非稼働時間抑制を図りたい現場に適したシステムです。
パスカルの金型交換装置は、独自のクランプ技術と搬送機構を組み合わせることで、既存のレイアウトを維持したまま、確実で迅速な段取り替えを支援します。
本記事では、パスカルが提供する金型交換装置について、技術的な特徴と現場の条件に応じた導入メリットを整理しました。
パスカルの金型交換装置を紹介
モールドダイチェンジャ
予算や環境に合わせた
型換えシステムを構築
射出成形機における金型の搬送から着脱工程までをシステム化し、段取り工数の削減に寄与する装置です。独自の搬送技術により、成形機のサイズや金型重量に応じた安定的な型換えを実現します。
自律的な運用を可能にする自動型から、レール埋設工事を必要としない無軌道タイプ(電動・人力)まで、現場環境に応じた多彩なラインナップが強みです。
既存の工場レイアウトや予算計画に合わせて適切なシステムを選択できるため、多品種少量生産において成形機の非稼働時間を抑制し、設備稼働率の向上を図りたい現場に適しています。
| シリーズ | 搬送方式 | 対応型締力 | 対応金型重量 | レール工事 |
|---|---|---|---|---|
| 電動レール走行型 | モータドライブ方式 | 4,500kN〜30,000kN | 30tまで | 必要 |
| バッテリ駆動無軌道型(QMBシリーズ) | バッテリ駆動 | 400kN〜4,500kN | 要確認 | 不要 |
| マニュアル無軌道型・固定式(QMFシリーズ) | 手動 | 400kN〜1,000kN | 300kg〜600kg | 不要 |
| マニュアル無軌道型・昇降式(QMAシリーズ) | 手動 | 400kN〜1,000kN | 要確認 | 不要 |
| マニュアルレール走行型(QMEシリーズ) | 手動 | 500kN〜2,500kN | 要確認 | 必要 |
参照元:パスカル公式HP|モールドダイチェンジャカタログ(https://www.pascaleng.co.jp/webcatalog/AP-061J-QMC/data/all_page.pdf)
スタンピング
ダイチェンジャ
独自の駆動方式で
重量級金型の安定搬送を実現
工場のレイアウト変更や大規模な基礎工事を伴わず、現場の物理的な制約をクリアしながら段取り工程の自動化を図りたい企業に適しています。
豊富なラインナップから、自社の生産規模や予算計画に合致したシステムを構築できる点が強みです。
「モールドダイチェンジャ」は、無軌道タイプを含む多彩な選択肢により、成形現場の柔軟な運用を支援します。
対して「スタンピングダイチェンジャ」には独自の駆動方式が採用されており、重量級金型の安定した搬送を可能にしました。
これにより、プレス工程における作業負担の軽減と、設備稼働率の安定的な維持に寄与する設計となっています。
| 対応機械 | プレス機 |
|---|---|
| 対応金型重量 | 12t |
| 最大金型サイズ | 1,400mm×3,000mm |
| 製品サイズ | 要お問い合わせ |
| 搬送・交換方式 | チェーンドライブ方式 |
パスカルの金型交換装置が選ばれる理由
型締力400kN〜30,000kNクラスに対応する幅広いラインナップ
パスカルのモールドダイチェンジャは、電動レール走行型、バッテリ駆動無軌道型(QMBシリーズ)、マニュアル無軌道型(QMF・QMAシリーズ)、マニュアルレール走行型(QMEシリーズ)など、複数の搬送方式を展開しています。
対応する成形機能力は製品・仕様によって異なり、QMBシリーズは400〜4,500kN、QMF・QMAシリーズは400〜1,000kN、QMEシリーズは500〜2,500kNに対応しています。また、電動・レール走行型では大型の成形機に対応する仕様も展開されており、30,000kNクラスの大型成形機に対応した製品例もパスカルの資料に掲載されています。
成形機の能力や金型重量、工場のレイアウト、自動化の範囲などに応じて、搬送方式や自動化レベルの異なる製品から構成を検討できる点が特徴です。手動・無軌道型から電動・レール走行型まで選択肢があるため、現場の条件に応じて適した方式を比較できます。
いずれの搬送方式も、金型を台車に載せて水平方向に搬送し、成形機へ着脱する構造である点は共通しています。そのため、天井クレーンによる金型の吊り上げ・吊り降ろし作業そのものを不要にできる可能性があります。ただし、金型を保管棚から台車に載せるまでの工程には、別途クレーンや搬送設備が必要になる場合もあるため、工場全体の搬送フローとあわせて検討する必要があります。
参照元:パスカル公式HP|モールドダイチェンジャカタログ(https://www.pascaleng.co.jp/webcatalog/AP-061J-QMC/data/all_page.pdf)
レール敷設が不要な無軌道型で、既存レイアウトに合わせやすい
バッテリ駆動無軌道型(QMBシリーズ)は、床へのレール敷設を必要としない構成です。最大金型質量1,500kg仕様と2,500kg仕様をラインアップし、テーブル昇降ストロークは仕様により250〜400mmです。成形機のテーブル高さに合わせて金型を受け渡す構成となっています。
また、バッテリ駆動の無軌道型であるため、レールに走行経路を拘束されない構成を取れることも特徴です。複数の成形機間で使用する場合には、工場内のレイアウトや走行経路、金型重量、各成形機の高さなどを確認したうえで運用方法を検討する必要があります。
安全面では、テーブルが下降端にある場合のみ走行できる近接スイッチを備えています。また、走行時およびテーブルが下降端以外にある場合には、パトライト・ブザーが作動します。さらに、金型落下防止バーなども備えています。
床へのレール敷設が難しい現場や、既存の工場レイアウトを大きく変更せずに金型搬送設備を検討したい現場では、無軌道型が選択肢になります。ただし、実際の導入にあたっては、床の耐荷重や段差、走行スペースなどの設置条件を事前に確認する必要があります。
参照元:パスカル「モールドダイチェンジャ&スタンピングダイチェンジャ カタログ」2024年4月版(https://www.pascaleng.co.jp/webcatalog/AP-061J-QMC/data/all_page.pdf)
クランプ・搬送台車・オートカプラを一貫して展開
パスカルは、金型交換に関連するクランプ、搬送台車、オートカプラなどの製品を展開しています。射出成形機向けのクランプ方式としては、マグクランプ、油圧クランプ、エアクランプなどがあり、成形機や金型の仕様、必要な自動化範囲などに応じて選定できます。
また、マグクランプやオートカプラとモールドダイチェンジャを組み合わせることで、金型の搬送・交換だけでなく、金型の固定や配管・回路の接続を含めた段取り作業の自動化を構成できます。
金型の搬送、固定、接続に関連する設備を同一メーカーの製品群から選定できることは、金型交換システム全体を検討する際のメリットの一つです。また、金型の固定や配管接続を装置側の自動制御で行う構成にできるため、位置合わせや接続作業を担当者の手作業の熟練度に頼らずに進めやすくなる可能性があります。ただし、実際のシステム構成については、成形機や金型の仕様、接続条件などを確認する必要があります。
特注・オーダーメイド
特注やオーダーメイドへの対応可否について、公式HP上で明確な表記は確認できませんでした。
既存のラインナップで要件を満たせない場合や、特殊な環境への導入を検討される際は、直接お問い合わせください。
まとめ
現場に合致した自動化
レベルを選択したい
企業におすすめ
レベルを選択したい
企業におすすめ
- 多品種少量生産によって型換え頻度が高く、非稼働時間を抑制して設備稼働率の向上を図りたい現場
- 現場のレイアウトや予算計画に基づき、無軌道方式を含む多彩なシステム構成から柔軟に検討したい企業
工場のスペース制約や予算規模に合わせ、実務に即した搬送方式やシステムパッケージを選択したい企業に適しています。
射出成形機向けの「モールドダイチェンジャ」は、無軌道タイプを採用することでレール設置の手間を省いた柔軟な運用を支えます。
対してプレス機向けの「スタンピングダイチェンジャ」には、設置スペースに応じた3つのシステム構成が用意されており、導入環境に合わせた柔軟な設計が可能です。
こうした選択肢の広さが、生産ライン全体の効率的な運用を後押しします。
金型交換装置・システムの更新は、クレーン作業による事故リスクの低減や段取り工数の削減を実現する絶好の機会です。しかし、導入する現場の課題は企業ごとに異なるため、条件に合った装置を導入し、効率的に運用するには自社の現場に合った製品を選定することが重要となります。
現場環境や課題に合わせて装置を検討したい方は、当メディアで紹介しているおすすめの金型交換装置3選をご確認ください。
パスカルの金型交換装置の
導入事例を紹介
パスカル公式HPには、2026年9月時点で金型交換装置の具体的な導入事例は掲載されていませんでした。
パスカルのサービス・
サポート情報
導入前の詳細な据え付けや立ち上げに関する具体的なサポート内容は、公式HP上で確認できませんでした。
導入後の保守サポートや故障時の修理、予備品の手配については、専用のアフターサービス窓口(サービスセンター)が設けられています。設備の維持管理や詳細な対応体制などは、直接お問い合わせください。
パスカルの基本情報
| 会社名 | パスカル株式会社 |
|---|---|
| 所在地 | 兵庫県伊丹市鴻池2-14-7(本社・技術開発センター) |
| 電話番号 | 072-777-3521(営業本部) |
| 定休日 | 公式HPに記載なし |
| 公式HP | https://www.pascaleng.co.jp/ |
現場の課題別で選ぶ
おすすめの金型交換装置・システム3選
おすすめの金型交換装置・システム3選
ここでは、課題になりやすい「設置スペース・運用・設計」において、解決に導く3つの製品を紹介します。
通路が狭く
レイアウト変更できない
レイアウト変更できない
ニチエツ
無軌道タイプ
(MMCシリーズ)
無軌道タイプ
(MMCシリーズ)
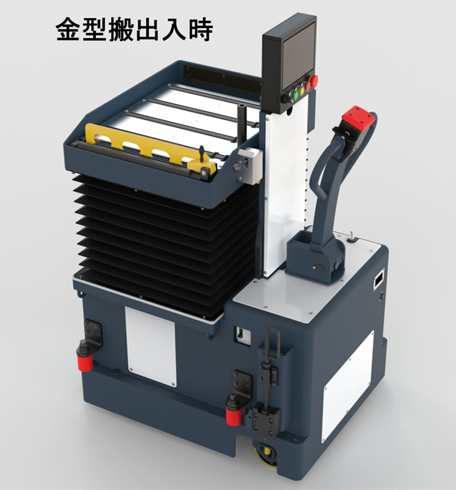
引用元:ニチエツ公式HP(https://jpvn.co.jp/non-track/)
| 対応荷重量 | 0.4 ~ 2.5t |
|---|---|
| 必要型締力 | ~4,500kNクラス |
こんな現場におすすめ
- 通路幅が狭く、成形機の横に設置スペースがない
- 大掛かりな床工事やレイアウト変更をせず、手軽に導入したい
おすすめの理由
- W570×D780×H1,435mmのコンパクト設計と従来の装置の1/3の旋回面積によって、狭い通路でも切り返しなしでスムーズに走行。レイアウトを変えずに段取りを自動化できる。
- 独立走行と高さ調整ができるため、クレーン不要で一人で即座に交換が可能。クレーン待ちの時間を削減し、稼働率の向上を図れる
配管が複雑で
接続ミスを防げない
接続ミスを防げない
ストーブリ
金型交換装置と
自動配管接続/自動クランプ
金型交換装置と
自動配管接続/自動クランプ
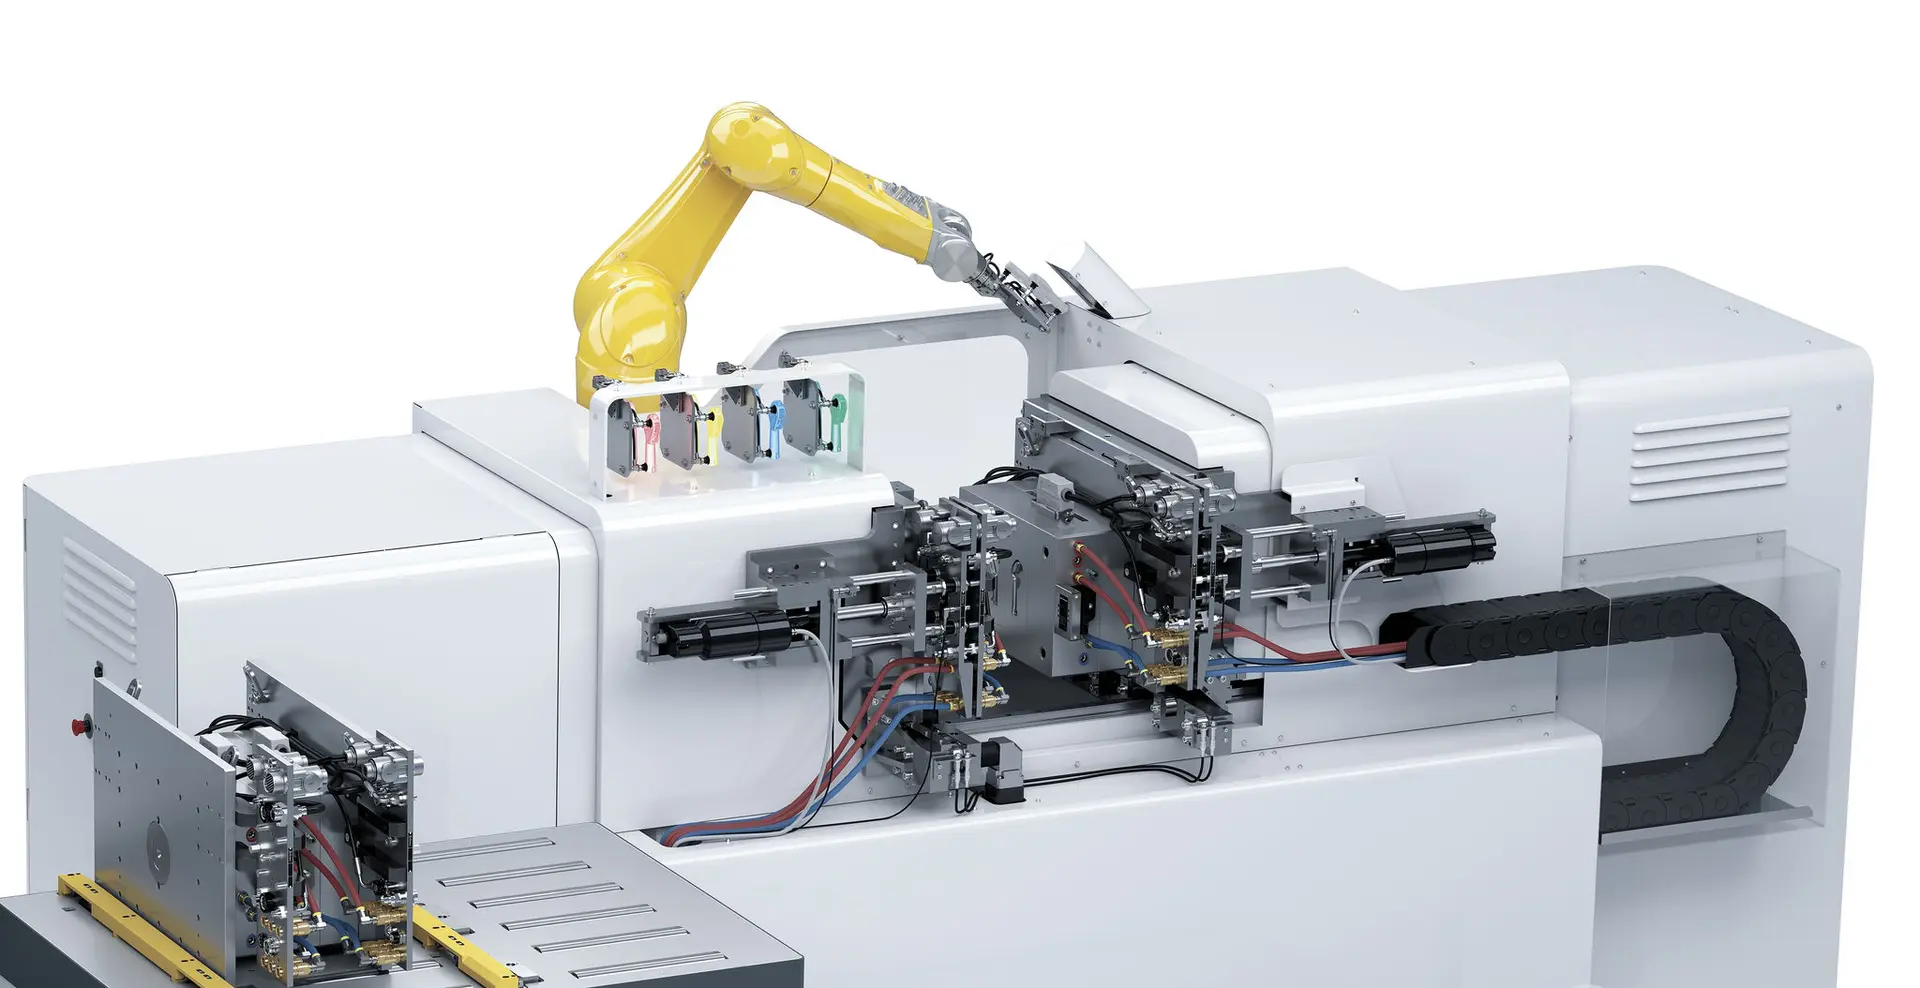
引用元:ストーブリ公式HP
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
| 対応荷重量 | 要お問い合わせ |
|---|---|
| 必要型締力 | 要お問い合わせ |
こんな現場におすすめ
- 配管の接続やクランプの固定ミスを物理的にゼロにしたい
- カプラやクランプの制御、故障時の対応まで一括で委託したい
おすすめの理由
- マルチカプラによる一括接続で、高度な知識がなくても正確な配管作業が完了。作業者の習熟度に依存せずに、接続不良による水・油漏れや設備故障を防ぐ。
- 海外拠点でのトラブル時も迅速な現地対応が可能。世界29カ国に拠点を持ち、50カ国以上の代理店を展開※1しているため、遠隔地でも長期停止リスクを解消できる。
現場が特殊で
標準機では合わない
標準機では合わない
洲崎電機製作所
金型交換装置
金型交換装置
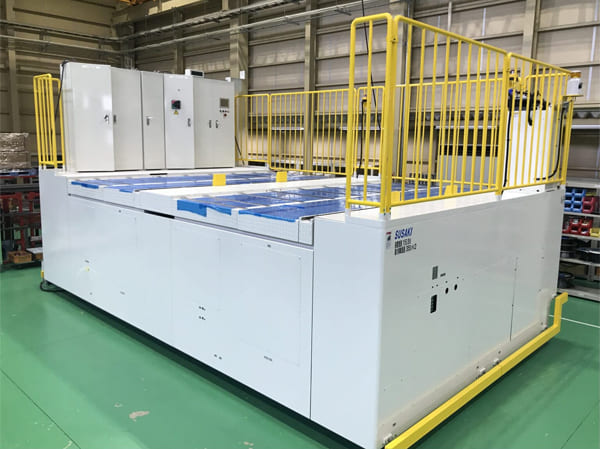
引用元:洲崎電機製作所
(https://www.susaki-e.co.jp/product/)
(https://www.susaki-e.co.jp/product/)
| 対応荷重量 | (例)~30t ※特注対応のため 要問い合わせ |
|---|---|
| 必要型締力 | ※特注対応のため 要問い合わせ |
こんな現場におすすめ
- 建屋の柱や既存配管を避けた設計など特殊なオプションが必要
- 新設・既設機・中古機に限らず、装置を合わせて設計したい
おすすめの理由
- 標準機を持たず、全てオーダーメイドでの設計。柱や配管が干渉し、標準機では対応不可と判断された現場でも、専用設計で導入できる。
- 創業72年※2の知見により旧型機や中古機へのレトロフィットにも対応。コストを抑えながら、条件に合わせた設備にアップデートできる。
※1 参照元:ストーブリ公式HP|2026年3月時点(https://www.staubli.com/global/en/about-us/who-we-are/our-locations.html)
※2 参照元:洲崎電機製作所【PDF】|2026年3月時点(https://www.susaki-e.co.jp/susaki-2023.pdf)