横入れ式の金型交換装置
目次
もっと見る
プレス機や成形機の側面から金型を搬入・搬出する「横入れ式金型交換装置」。
正面からのアクセスを遮断せず、限られた作業スペースや既存のライン構成を活かしたまま、段取り工程の効率化と安全性の向上を支援するシステムです。
本記事では、横入れ式搬送の技術的な仕組みや具体的な特徴、導入に適した現場の条件について整理しました。
自社の生産環境における最適なシステム選定の判断材料として、ぜひ参考にしてください。
横入れ式金型交換装置とは
射出成形機やプレス機の側面に専用の交換装置を配置し、金型を水平方向にスライドさせて搬入・搬出を行うシステムです。
クレーンによる吊り下げ作業を介さず、装置に備えられたローラーや動力ユニットを用いることで、機内の定位置まで確実に金型を供給します。
具体的な動作としては、機外からの制御により専用の引き込み機構(クランプ等)が金型を捕捉し、ガイドに沿って所定の位置まで移動させた後、自動的に固定を行います。
吊り作業を大幅に削減できるため、重量物の落下や挟まれといった事故リスクを抑制し、段取り工程の安全性向上と作業時間の安定化を同時に支援します。
導入に適した現場環境
成形機やプレス機の側面に交換装置を配置・接合するための作業スペースと、安定した搬送を支える平坦な床面が確保されている現場に適しています。
労働安全衛生規則において「機械間または他の設備との間に設ける通路の幅は80cm以上」※と定められている点を踏まえ、台車の走行や旋回に必要な動線として、一般的には1.5mから2.0m程度の通路幅を維持できるかが導入の指標となります。
また、建屋の天井高に制約がありクレーンの昇降範囲が限られる場合や、構造上の理由でクレーン設備の新設が困難な環境において、床面を走行する水平搬入システムは、物理的な搬送課題を解消する有効な手段です。
既存の設備構成を維持したまま、安全かつ確実な型換え体制を構築したい現場において高い適応力を発揮します。
※参照元:安全衛生情報センター|労働安全衛生規則 第二編 第十章 通路、足場等(https://www.jaish.gr.jp/anzen/hor/hombun/hor1-2/hor1-2-1-2h10-0.htm)
導入が困難な現場環境
成形機が密集して配置されており、台車の進入経路や金型をスライドさせるための側面スペースを確保できない環境には適しません。
また、床面に大きな段差や傾斜がある場合や、台車の自重と金型重量を支えるための床耐荷重が不足している現場も、安全な運用の観点から導入が制限されます。
配管や配線が床面上に露出している、あるいは規約上レールの埋設や走行面の平滑化工事が認められないなど、足元のインフラ環境を整えにくい条件下では、台車走行を前提とする横入れ式の採用は困難です。
こうした環境では、クレーン等を用いた垂直搬入(縦入れ式)の継続や、他の搬送手段との併用を検討する必要があります。
横方向の搬送スペースを十分に確保できない場合は、横入れ式だけに限定せず、通路や設備配置に合わせて移動できる方式も比較対象に入れておくとよいでしょう。
横入れ式金型交換装置を紹介
松井製作所
(開発元:ニチエツ)の
金型交換装置
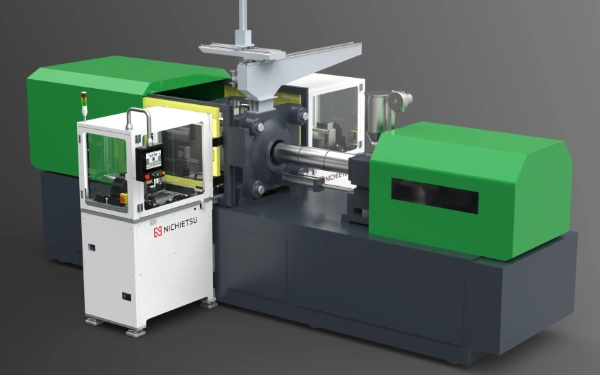
「SDCシリーズ」
引用元:松井製作所公式HP
https://matsui.net/lineup/sdc/
https://matsui.net/lineup/sdc/
ニチエツが開発を手掛け、松井製作所が展開する両側タイプの金型交換システム。
成形機の両側から金型を水平にスライドさせて搬入・搬出を行う構成を採用しており、横入れ方式を前提とした効率的な段取り替えを実現します。
専用台車を用いて金型の供給と引き出しを連続して行う一連の動作により、作業時間の安定化と安全性に配慮した環境構築を支援する設計です。
マキテックの
横入れ式金型交換装置
(MQMCシリーズほか)
引用元:マキテック公式HP
https://www.makitech.co.jp/conveyor/index-6.html
https://www.makitech.co.jp/conveyor/index-6.html
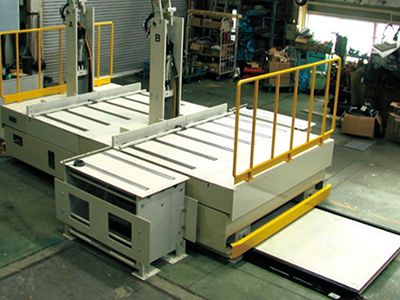
マキテックの金型交換システムは、クレーンによる吊り込みではなく、交換台車や固定架台を介して金型を水平にスライドさせる横入れ方式を主軸としています。
独自の駆動機構であるスネークチェーンや走行レールの活用により、重量15トンクラスの金型であっても安定した押し引きによる交換作業を実現します。
2型積載が可能な両振り対応台車や昇降テーブル仕様など、射出成形・板金プレス・鍛造といった用途に合わせたバリエーションが用意されており、予備温調などの外段取り工程の構築も可能です。
ワンタッチのボタン操作で制御できるため、人的ミスの抑制と段取り工数の削減を両立させる構成となっています。
金型交換装置は、方式ごとに特徴や適した現場条件が異なります。方式の違いを把握したうえで、次に検討したいのが具体的な製品・システムの比較です。現場の課題に応じて、実際の装置・システムを確認してみてください。
横入れ式金型交換装置の
選定における検討事項
システム導入の検討にあたっては、プレス機周辺の交換作業のみを対象とするのか、あるいは保管場所からの自動搬送までを含めるのかといった運用の対象範囲を定義することが重要です。
作業者のボタン操作による半自動仕様から、生産管理システムと連動した全自動仕様まで、工場の将来的な稼働計画に即した自動化レベルの選定が求められます。
あわせて、既存の床面を活かした据え付けを優先するのか、レール埋設などの基礎工事を許容できるかといった、施工条件の整理も欠かせません。
こうした物理的な制約は、導入コストや工事期間に直接影響する要素となります。
導入検討時の
チェックポイント
- 【システム化の範囲】機械付近の脱着工程のみか、倉庫からの搬送工程まで連結させるか
- 【自動化の深度】作業員によるリモコン制御か、上位の基幹システムと連動した無人運用か
- 【施工の許容範囲】現状の床面を維持するか、ピット掘削やレール埋設を伴う基礎工事が可能か
よくある質問
Q. 横入れ式の金型交換には、成形機の横にどのくらいのスペースが必要ですか?
A.
必要寸法は金型サイズと装置構造で変わります。
装置本体の幅だけでなく、金型を退避させる長さ、作業者の確認スペース、配管や安全柵まで含めた有効寸法を測ることが重要です。 比較の前提として受け渡し高さ・横方向スペース・レール・位置決め・左右側を切り分けて整理すると、横入れ式に必要な側方スペースと受け渡し条件を整理しやすくなります。 金型交換・横入れ式の条件を比較するときは、外形寸法と受け渡し高さを分けて見ることで、結果の差がどこから生じたか把握しやすくなります。
Q. 横入れ式は金型の位置合わせをしやすいですか?
A.
機械側と交換装置の高さや基準位置を合わせておけば、一定の経路で受け渡ししやすくなります。
床の段差や装置の据え付け精度が影響するため、導入時に基準面を確認しましょう。 受け渡し高さだけを基準にすると横方向スペースやレールによる差を見落とすことがあるため、位置決め・左右側まで含めて評価すると、横入れ式に必要な側方スペースと受け渡し条件を整理しやすくなります。 受け渡し高さと横方向スペースの関係も、金型交換・横入れ式を判断する際の前提に含まれ、条件が変わると評価も変わる点に注意が必要です。
Q. 左右どちら側からでも金型を入れられますか?
A.
装置や機械レイアウトによって異なります。
配管、操作盤、材料供給装置などが干渉する場合もあるため、希望する交換方向を現場図面で確認し、メーカーへ伝えておくとよいでしょう。 実際の判断では受け渡し高さ、横方向スペース、レールに加え、位置決めと左右側の条件差も含めて考えることで、横入れ式に必要な側方スペースと受け渡し条件を整理しやすくなります。 横方向スペースの違いを比べる際はレールも同じ条件で見ることが、金型交換・横入れ式の判断基準をそろえるうえで重要です。
Q. 複数の成形機で1台の横入れ式装置を共用できますか?
A.
受け渡し高さや金型条件を合わせられれば検討できますが、機械ごとの差が大きいと調整機構や専用治具が必要です。
共用する場合は、移動経路と交換スケジュールも含めて運用を考えましょう。 受け渡し高さだけで決めるのではなく、横方向スペース・レール・位置決め・左右側も同じ前提で確認し、条件差を分けて見ることで、横入れ式に必要な側方スペースと受け渡し条件を整理しやすくなります。
現場の課題別で選ぶ
おすすめの金型交換装置・システム3選
おすすめの金型交換装置・システム3選
ここでは、課題になりやすい「設置スペース・運用・設計」において、解決に導く3つの製品を紹介します。
通路が狭く
レイアウト変更できない
レイアウト変更できない
ニチエツ
無軌道タイプ
(MMCシリーズ)
無軌道タイプ
(MMCシリーズ)
引用元:ニチエツ公式HP(https://jpvn.co.jp/non-track/)
| 対応荷重量 | 0.4 ~ 2.5t |
|---|---|
| 必要型締力 | ~4,500kNクラス |
こんな現場におすすめ
- 通路幅が狭く、成形機の横に設置スペースがない
- 大掛かりな床工事やレイアウト変更をせず、手軽に導入したい
おすすめの理由
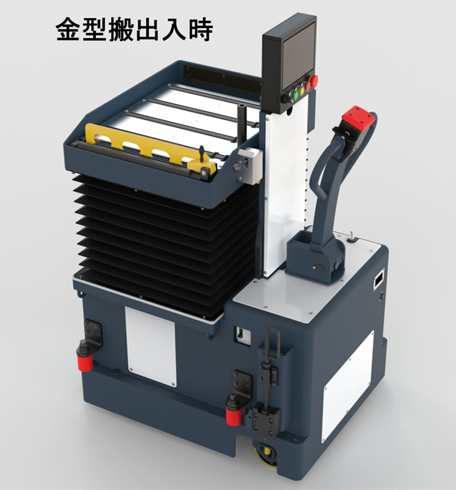
- W570×D780×H1,435mmのコンパクト設計と従来の装置の1/3の旋回面積によって、狭い通路でも切り返しなしでスムーズに走行。レイアウトを変えずに段取りを自動化できる。
- 独立走行と高さ調整ができるため、クレーン不要で一人で即座に交換が可能。クレーン待ちの時間を削減し、稼働率の向上を図れる
配管が複雑で
接続ミスを防げない
接続ミスを防げない
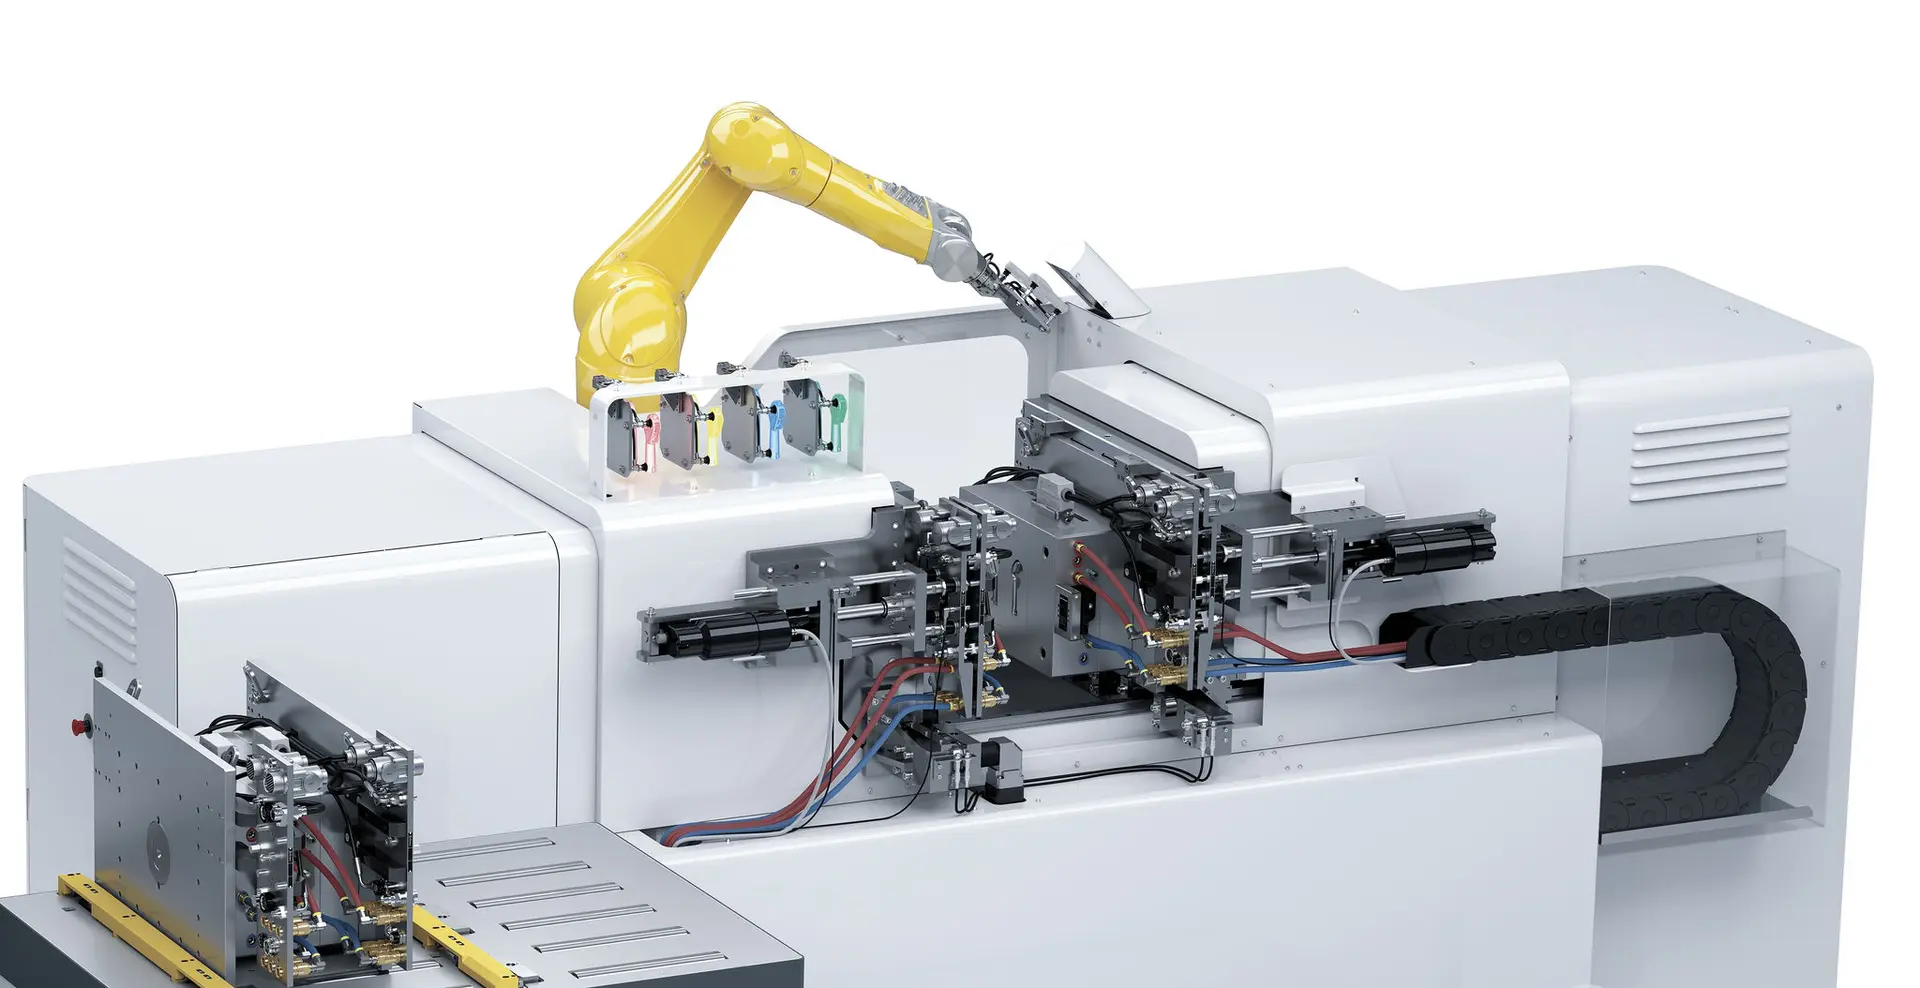
ストーブリ
金型交換装置と
自動配管接続/自動クランプ
金型交換装置と
自動配管接続/自動クランプ
引用元:ストーブリ公式HP
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
| 対応荷重量 | 要お問い合わせ |
|---|---|
| 必要型締力 | 要お問い合わせ |
こんな現場におすすめ
- 配管の接続やクランプの固定ミスを物理的にゼロにしたい
- カプラやクランプの制御、故障時の対応まで一括で委託したい
おすすめの理由
- マルチカプラによる一括接続で、高度な知識がなくても正確な配管作業が完了。作業者の習熟度に依存せずに、接続不良による水・油漏れや設備故障を防ぐ。
- 海外拠点でのトラブル時も迅速な現地対応が可能。世界29カ国に拠点を持ち、50カ国以上の代理店を展開※1しているため、遠隔地でも長期停止リスクを解消できる。
現場が特殊で
標準機では合わない
標準機では合わない
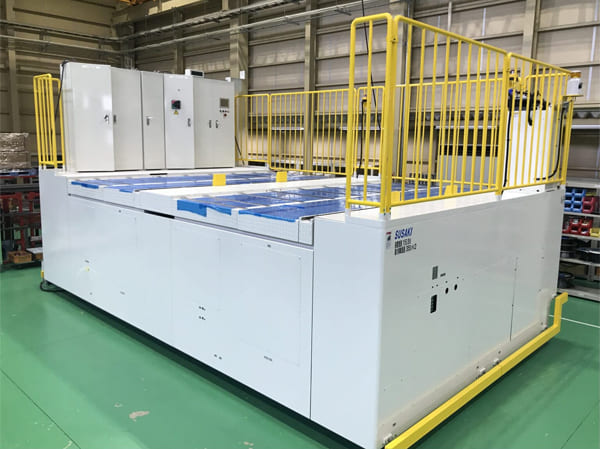
洲崎電機製作所
金型交換装置
金型交換装置
引用元:洲崎電機製作所
(https://www.susaki-e.co.jp/product/)
(https://www.susaki-e.co.jp/product/)
| 対応荷重量 | (例)~30t ※特注対応のため 要問い合わせ |
|---|---|
| 必要型締力 | ※特注対応のため 要問い合わせ |
こんな現場におすすめ
- 建屋の柱や既存配管を避けた設計など特殊なオプションが必要
- 新設・既設機・中古機に限らず、装置を合わせて設計したい
おすすめの理由
- 標準機を持たず、全てオーダーメイドでの設計。柱や配管が干渉し、標準機では対応不可と判断された現場でも、専用設計で導入できる。
- 創業72年※2の知見により旧型機や中古機へのレトロフィットにも対応。コストを抑えながら、条件に合わせた設備にアップデートできる。
※1 参照元:ストーブリ公式HP|2026年3月時点(https://www.staubli.com/global/en/about-us/who-we-are/our-locations.html)
※2 参照元:洲崎電機製作所【PDF】|2026年3月時点(https://www.susaki-e.co.jp/susaki-2023.pdf)