プレス機の金型交換装置・システムの製品紹介と選び方
目次
もっと見る
プレス加工における金型交換の効率化は、生産ライン全体の稼働率を左右する極めて重要な要素です。
本記事では、プレス機特有の荷重条件や振動に対応した代表的な金型交換装置・システムの製品スペック、および技術的特徴を詳しく紹介します。
あわせて、導入検討時に把握しておくべき選定上の注意点や、具体的な生産改善をもたらした成功事例についても解説します。
自社のプレス現場に最適なシステムを構築し、段取り替えの迅速化と安全性の向上を実現するための指針として活用してください。
プレス機における
金型交換方法の概要
プレス加工では、製品ごとに異なる金型を使用するため、段取り替え時に既存の金型を取り外し、次型の設置を行う金型交換作業が頻繁に発生します。
プレス金型は数百kgから数百トンに及ぶ極めて重い重量物であり、従来はクレーンによる吊り上げや手作業でのボルト締結が一般的でしたが、これには多大な作業時間と労働災害のリスクが伴う点が課題でした。
近年はQDCS(Quick Die Change System)と呼ばれる金型交換装置の普及により、ダイリフターで金型を浮上させ、オートクランプでワンタッチ固定するなど、短時間かつ安全に交換を行う手法が主流となっています。
物理的な負荷を軽減し、属人的な作業を排除することで、生産ライン全体の稼働率向上に寄与します。
プレス機の金型交換装置・
システムの製品紹介
※本記事では、2026年1月23日時点でGoogleで「金型交換装置」と検索して上位50位まで確認し、公式HPが確認できた企業12社を紹介のうち、プレス機に対応している金型交換装置を紹介しています
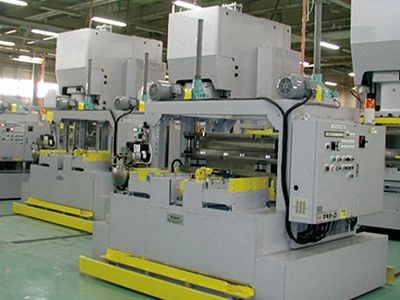
MQDC:マキテック
引用元:マキテック公式HP
https://www.makitech.co.jp/conveyor/index-6.html
https://www.makitech.co.jp/conveyor/index-6.html
板金プレス機向けの昇降テーブル型金型交換台車
重量級のプレス金型を昇降ステージで成形機の高さに合わせ、スネークチェーンで搬送します。段取り替え時間を短縮する板金プレス工場に適した省力化ユニットです。
製品スペック
| 対応金型重量 | 3t |
|---|---|
| 最大金型寸法 | 要お問い合わせ |
| 搬送・交換方式 | 昇降テーブルタイプ交換台車 スネークチェーン式 |
参照元:マキテック公式HP(https://www.makitech.co.jp/conveyor/index-6.html)
プレス機用 Quick Die Changer (QDC):
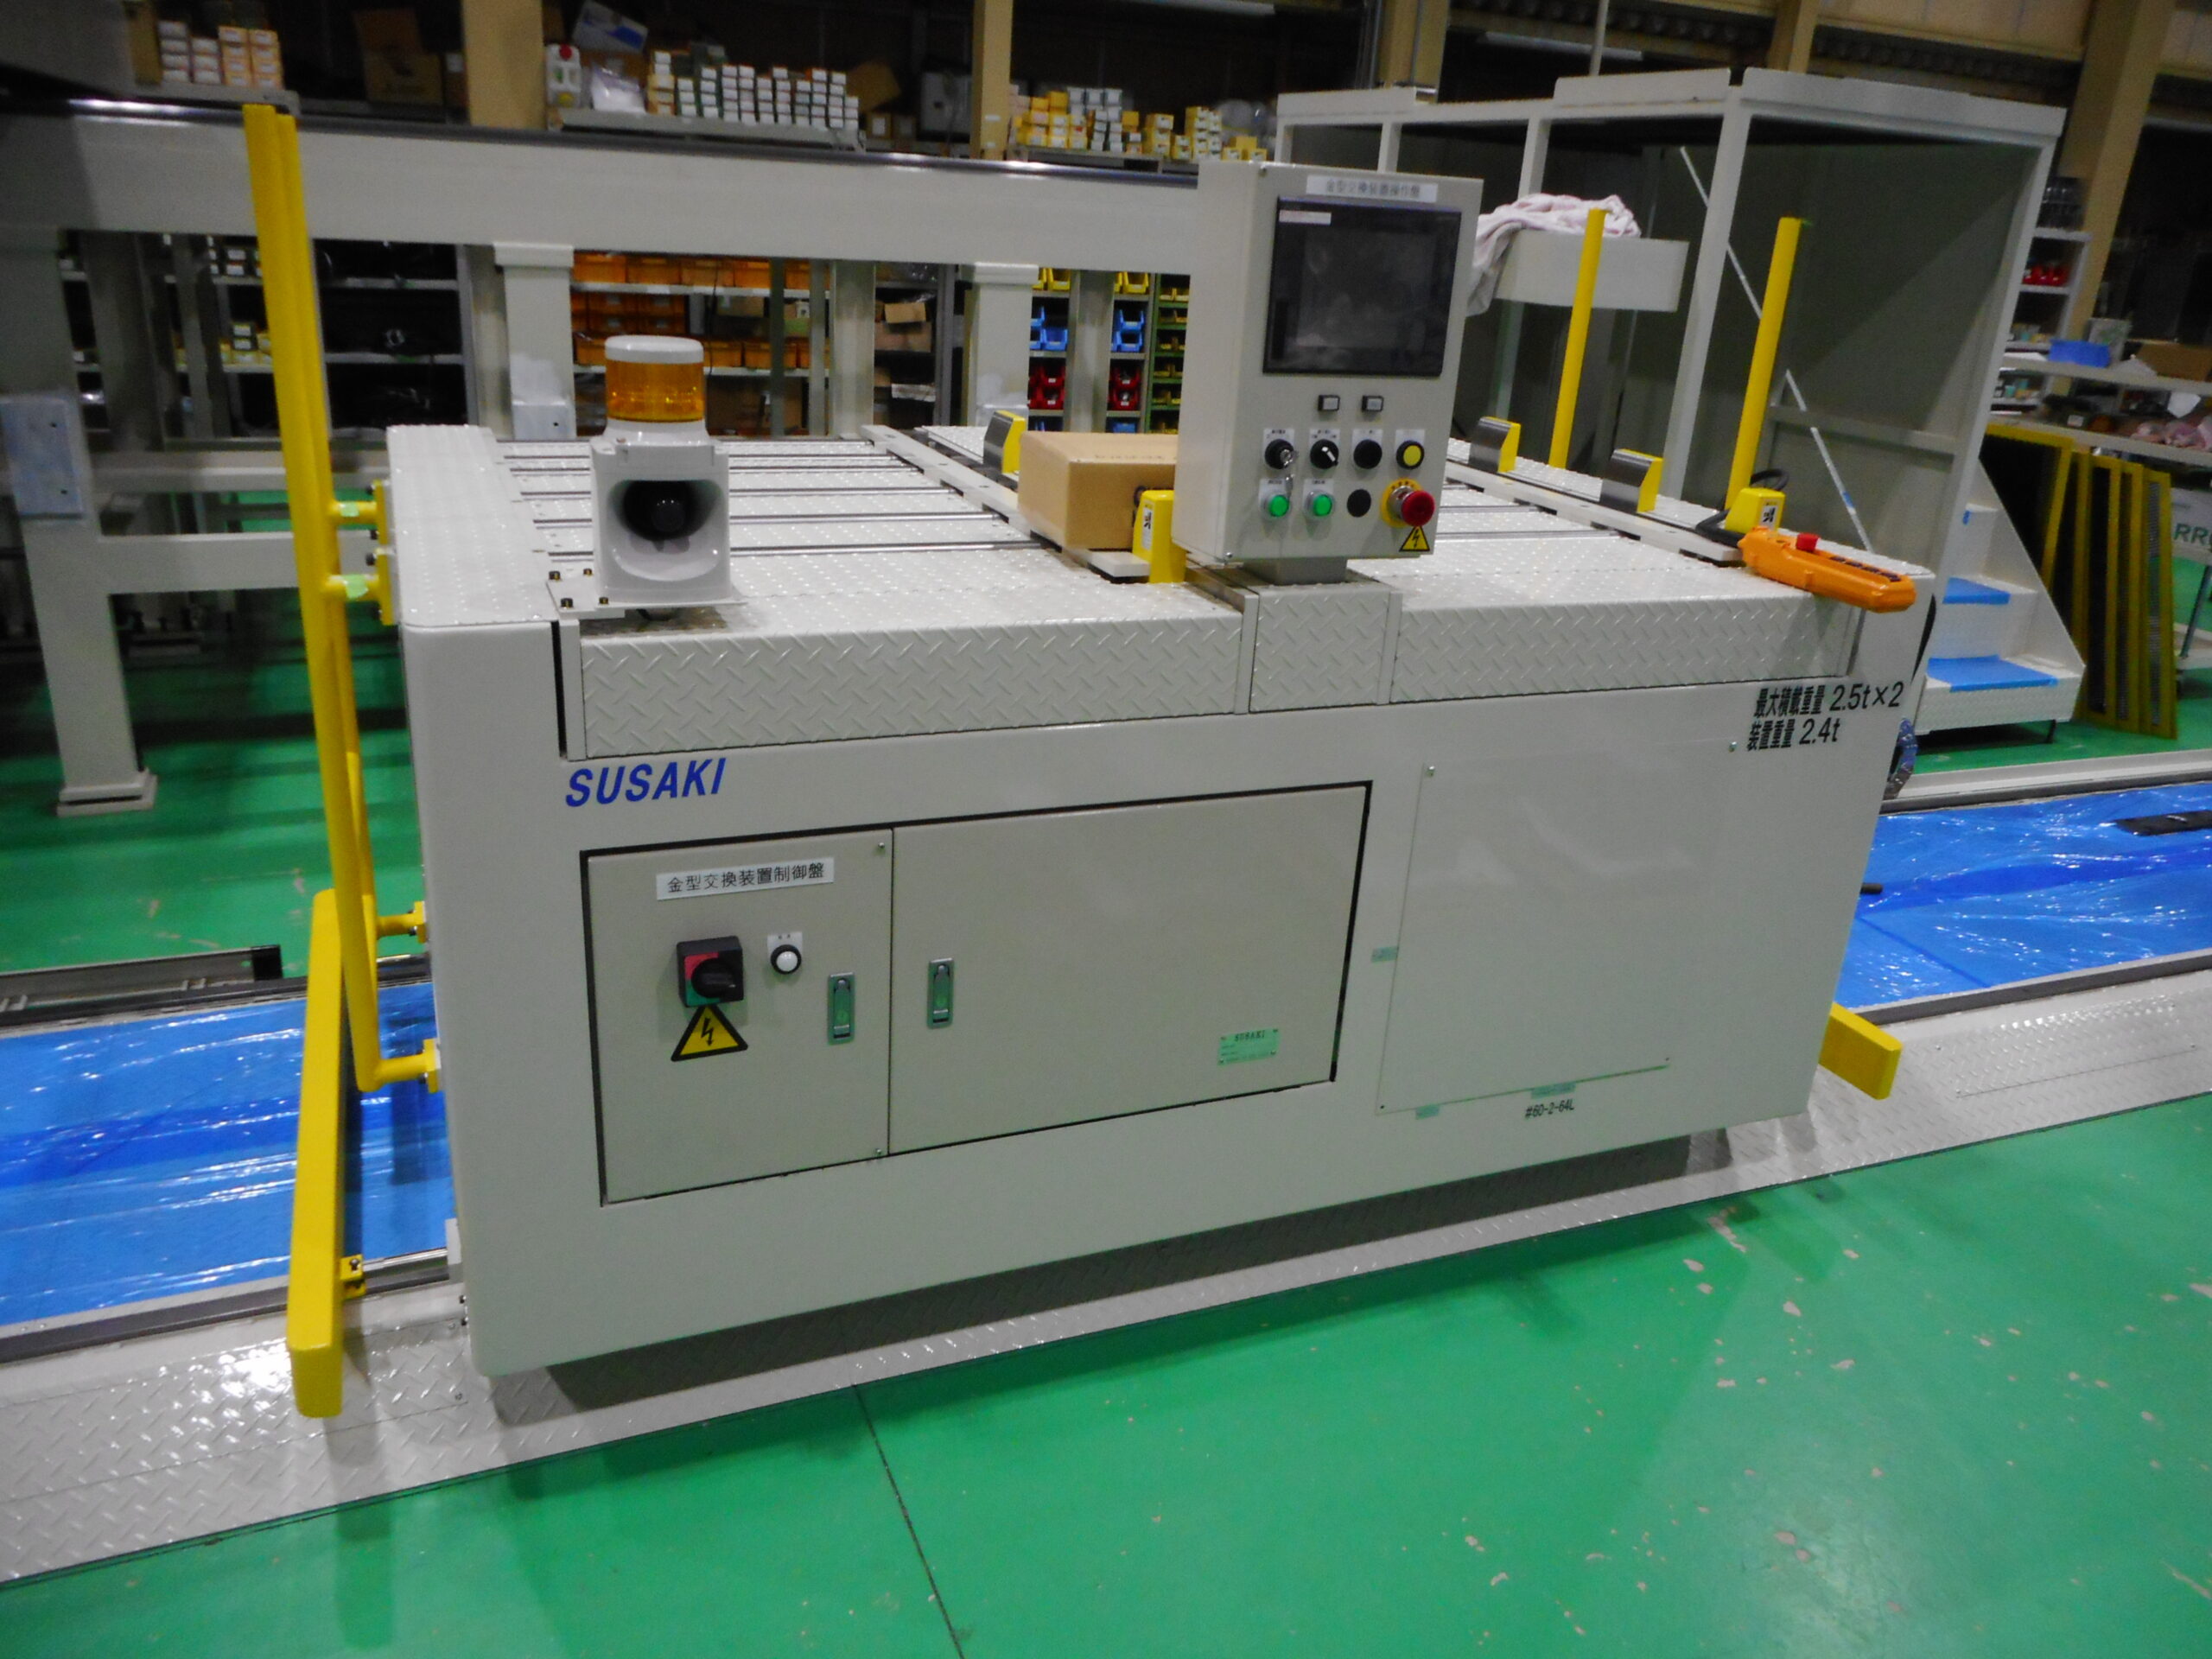
洲崎電機製作所
引用元:洲崎電機製作所公式HP
https://www.susaki-e.co.jp/product/
https://www.susaki-e.co.jp/product/
現場の配置や条件に合わせた
オーダーメイド設計
プレス機用の完全オーダーメイド金型交換装置です。あえて標準品のカタログを持たず、新設・既設を問わず現場の配置や条件に合わせて設計して製作。
現場に合わせ設計して製作する柔軟性を備えており、ムダのない高速な段取り替えをサポートします。
製品スペック
| 対応金型重量 | 要お問い合わせ |
|---|---|
| 最大金型寸法 | 要お問い合わせ |
| 搬送・交換方式 | 横入れ・横出しスライド方式(カスタム設計) |
参照元:洲崎電機製作所公式HP(https://www.susaki-e.co.jp/susaki-qcs/)
自走・跳ね上げレール式一型積載 [金型交換台車]:
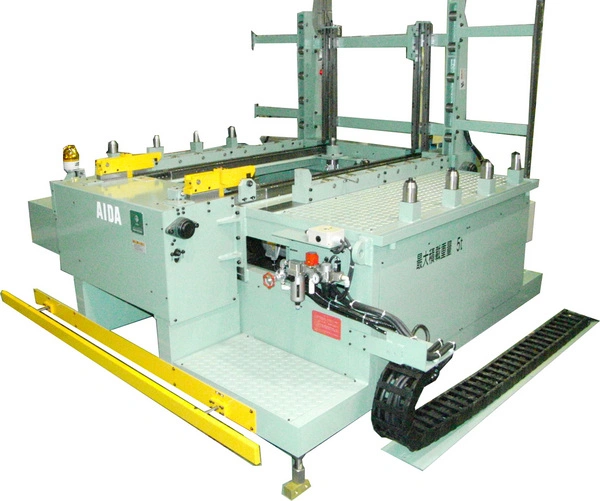
アイダエンジニアリング
引用元:アイダエンジニアリング公式HP
https://www.kkaccess.co.jp/products/series_kg.php
https://www.kkaccess.co.jp/products/series_kg.php
プレス機後方への退避とアームの跳ね上げが可能な自走レール式
プレスの後方エリアを確保しつつ金型を退避できるため、メンテナンス性と安全性を両立しながら1台の金型を自動搬送・交換できます。
プレスの前後空間を自在に移動させる空間活用型の省人化台車です。
製品スペック
| 対応金型重量 | 5t |
|---|---|
| 最大金型寸法 | 要お問い合わせ |
| 搬送・交換方式 | レール式 |
参照元:アイダエンジニアリング公式HP(https://www.kkaccess.co.jp/products/series_kg.php)
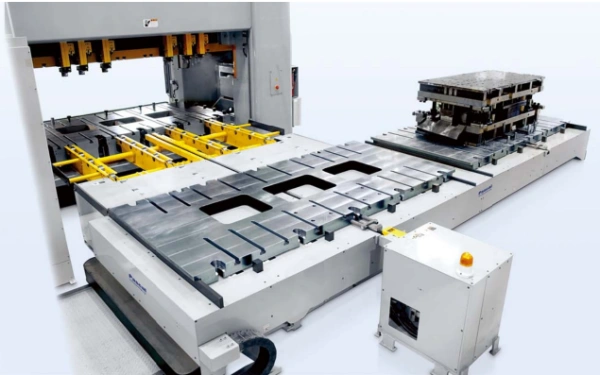
スタンピングダイチェンジャ:パスカル
引用元:パスカル公式HP|スタンピング ダイチェンジャ & モールドダイチェンジャカタログ【PDF】
https://www.pascaleng.co.jp/webcatalog/AP-061J-QDC/data/all_page.pdf
https://www.pascaleng.co.jp/webcatalog/AP-061J-QDC/data/all_page.pdf
12t級の大型金型を扱う重装ライン向け装置
チェーンドライブで自動搬送・交換するシステムです。
手押し不可能な重い金型をスムーズに押し出し・引き込みでき、自動車工場などにおける安全・省力・高速な段取り替えをサポートします。
製品スペック
| 対応金型重量 | 12t |
|---|---|
| 最大金型寸法 | 1400mm×3000mm |
| 搬送・交換方式 | チェーンドライブ方式 |
プレス用金型交換装置・
システム選定における注意点
物理的な干渉と
運用スペース
周辺機器やプレス機本体の構造物に対し、搬送台車や交換装置が物理的に干渉しないかを事前に精査する必要があります。
また、金型をボルスタ外へ引き出し、次型と入れ替えるための十分な可動域が通路側に確保されているかも、運用効率を左右する重要な確認事項といえるでしょう。
プレス機の周辺スペースや搬送ルートを確認する際は、金型をどのタイミングで準備し、機械停止中の作業をどこまで減らせるかもあわせて整理しておくと、段取り時間の短縮につながります。
機械仕様への適合性評価
既設プレス機の型締能力やボルスタサイズに対して、装置のクランプ保持力やストローク範囲が適正であるかを確認しなければなりません。
特に、T溝や固定穴のピッチ、詳細な寸法仕様が装置側と合致しているかは、重篤な事故につながる固定不良を未然に防ぐために不可欠な要素です。
動力供給と制御信号の
高度な連携
既設のプレス機へ後付け導入を図る場合、制御盤とのインターフェース(信号授受)が適合するかを検証することが不可欠です。
全自動あるいは半自動システムにおいては、必要な動力源を確保した上で、プレス機本体の動作サイクルと安全かつ正確に連動させる制御体制を構築しなければなりません。
現場の課題に応じた
金型交換装置の最適化
同一のプレスラインであっても、究極の生産性を追求するか、あるいは作業者の安全性向上を最優先するかによって、選定すべき製品の仕様や投資規模は大きく異なります。
自社の生産体制に合致した装置を精査することが、過剰投資(オーバースペック)や導入後の能力不足を防ぎ、投資対効果を最大化させるための重要な鍵となります。
現場の課題に対して最適なソリューションをスムーズに特定し、現場の課題解決を加速させるための指針として、以下の情報をぜひ参考にしてください。
プレス機の金型交換装置・
システムの導入事例
マグネットプレート導入でボルト締め作業を撤廃!
金型交換を10分以下に短縮
工場に備え付けの頭上クレーンを用いて金型を機械に入れ替えている現場の事例です。
マグネットプレートを導入し、クランプ作業を自動化したことで時間を短縮。ボルト締めが不要になり、安全で簡単な作業を実現しています。
| 項目 | 導入前(Before) | 導入後(After) |
|---|---|---|
| 時間短縮 | ボルトの取付・締込み作業に時間がかかる | マグネットクランプによる自動化で時間を短縮 |
| 省人化 | 手作業によるボルト締めの手間と負荷 | ボルトレスになり安全で簡単な作業を実現 |
| 課題解決 | ダウンタイムの長さと手作業による危険性 | クランプの自動化による安全性と生産性の向上 |
参照元:ケー・ブラッシュ公式HP(https://www.kbrasch.co.jp/media/eas/a103)
工程特性に応じた
金型交換装置の選定方法
プレス機の金型交換効率化は、現場のボトルネックを解消する欠かせない施策。自社のプレス能力やレイアウトに合わせたシステムを導入すれば、プレスライン全体の生産性を高めることが可能です。
もし、プレス加工以外にも射出成形などの工程をお持ちの場合は、それぞれの工程特性に合わせた装置選定が必要になるでしょう。
工程ごとの選び方の違いや導入時の共通の重要ポイントについては、以下の記事で詳しく解説しています。
よくある質問
Q. プレス機の金型交換では、上型と下型をどのように扱いますか?
A.
金型構造やプレス機の仕様によって手順が異なります。
上下型の固定状態、ボルスター高さ、位置決め方法を確認し、解除・搬送・再固定を安全に行えるよう手順を決めます。 重量物を扱うため、誤操作防止も重要です。 上型・下型、ボルスター、クランプは相互に影響するため、位置決めとT溝まで含めて条件差を整理すると、プレス機側の固定・位置決め条件を整理しやすくなります。 プレス機・金型交換の条件を比較するときは、位置決めとT溝を分けて見ることで、結果の差がどこから生じたか把握しやすくなります。
Q. ボルスターやT溝の仕様が違っても交換装置を使えますか?
A.
装置側の受け渡しやクランプ方式を合わせられれば対応できる場合があります。
既設プレスではT溝位置やボルスター寸法が異なるため、図面を確認し、必要に応じて専用治具やアダプタを検討しましょう。
ボルスターやT溝の違いを装置側だけで吸収しようとすると、固定方法や位置決め条件が複雑になることがあります。対象プレス機ごとのテーブル仕様と金型側の固定方法を整理し、共通治具で対応する範囲と個別対応が必要な範囲を分けて検討するとよいでしょう。
Q. クランプの自動化だけでも段取り時間は短縮できますか?
A.
固定・解除に時間がかかっている現場では効果が見込めます。
ただし、金型の搬送や位置合わせが長い場合は、クランプだけでは全体の短縮幅が小さいことがあります。 現状時間を工程別に測定して優先順位を決めましょう。 判断時はクランプだけではなく、位置決め、上型・下型、ボルスター、T溝を組み合わせて見ることで、プレス機側の固定・位置決め条件を整理しやすくなります。 受け渡しの違いを比べる際は金型重量も同じ条件で見ることが、プレス機・金型交換の判断基準をそろえるうえで重要です。
Q. 金型交換後の位置ずれはどう防げますか?
A.
ストッパーや位置決めピン、ガイドなどで基準位置を再現しやすくする方法があります。
交換後は固定状態と基準位置を確認してから試運転する手順を標準化し、作業者ごとの差を減らすことが大切です。 クランプと位置決めが同じでも、上型・下型・ボルスター・T溝の条件が違えば評価は変わるため、複数条件を合わせると、プレス機側の固定・位置決め条件を整理しやすくなります。 プレス機・金型交換では、金型重量とクランプの条件差も判断根拠になるため、同じ前提で比較できるよう分けて考えることが大切です。
現場の課題別で選ぶ
おすすめの金型交換装置・システム3選
おすすめの金型交換装置・システム3選
ここでは、課題になりやすい「設置スペース・運用・設計」において、解決に導く3つの製品を紹介します。
通路が狭く
レイアウト変更できない
レイアウト変更できない
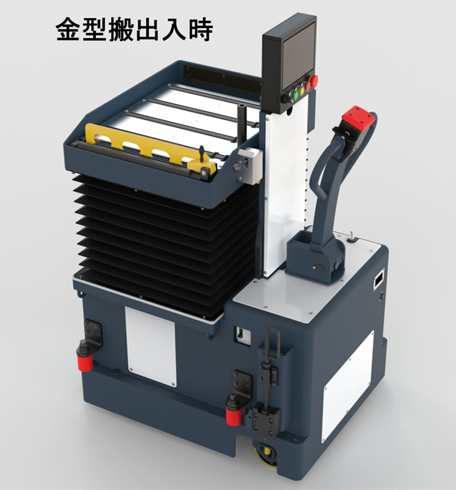
ニチエツ
無軌道タイプ
(MMCシリーズ)
無軌道タイプ
(MMCシリーズ)
引用元:ニチエツ公式HP(https://jpvn.co.jp/non-track/)
| 対応荷重量 | 0.4 ~ 2.5t |
|---|---|
| 必要型締力 | ~4,500kNクラス |
こんな現場におすすめ
- 通路幅が狭く、成形機の横に設置スペースがない
- 大掛かりな床工事やレイアウト変更をせず、手軽に導入したい
おすすめの理由
- W570×D780×H1,435mmのコンパクト設計と従来の装置の1/3の旋回面積によって、狭い通路でも切り返しなしでスムーズに走行。レイアウトを変えずに段取りを自動化できる。
- 独立走行と高さ調整ができるため、クレーン不要で一人で即座に交換が可能。クレーン待ちの時間を削減し、稼働率の向上を図れる
配管が複雑で
接続ミスを防げない
接続ミスを防げない
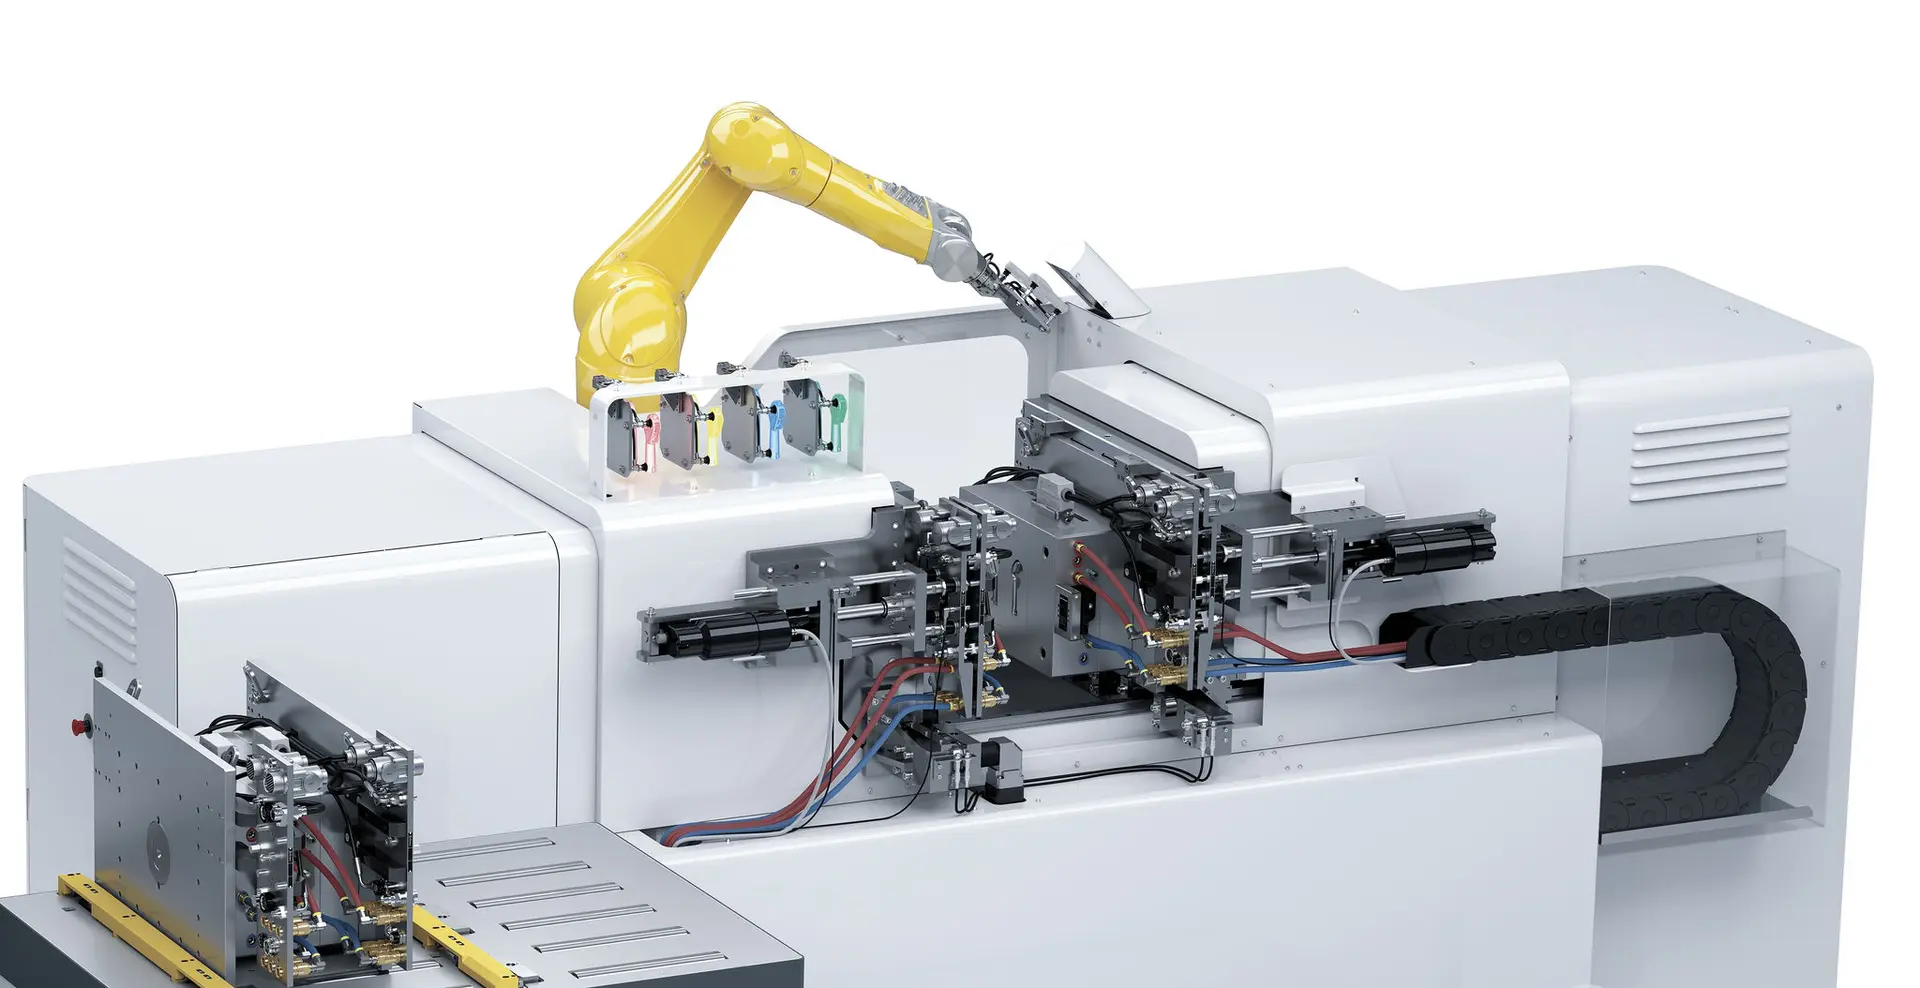
ストーブリ
金型交換装置と
自動配管接続/自動クランプ
金型交換装置と
自動配管接続/自動クランプ
引用元:ストーブリ公式HP
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
| 対応荷重量 | 要お問い合わせ |
|---|---|
| 必要型締力 | 要お問い合わせ |
こんな現場におすすめ
- 配管の接続やクランプの固定ミスを物理的にゼロにしたい
- カプラやクランプの制御、故障時の対応まで一括で委託したい
おすすめの理由
- マルチカプラによる一括接続で、高度な知識がなくても正確な配管作業が完了。作業者の習熟度に依存せずに、接続不良による水・油漏れや設備故障を防ぐ。
- 海外拠点でのトラブル時も迅速な現地対応が可能。世界29カ国に拠点を持ち、50カ国以上の代理店を展開※1しているため、遠隔地でも長期停止リスクを解消できる。
現場が特殊で
標準機では合わない
標準機では合わない
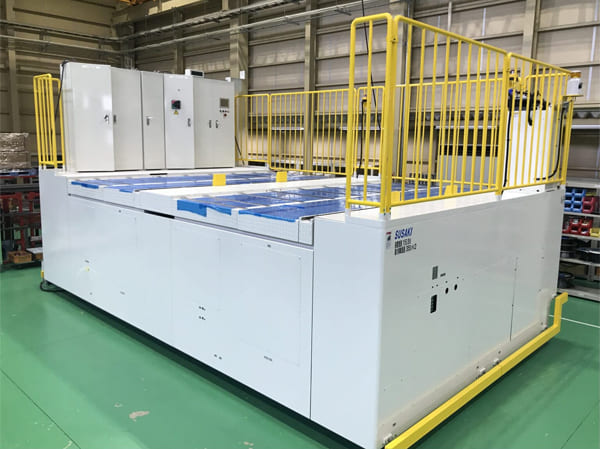
洲崎電機製作所
金型交換装置
金型交換装置
引用元:洲崎電機製作所
(https://www.susaki-e.co.jp/product/)
(https://www.susaki-e.co.jp/product/)
| 対応荷重量 | (例)~30t ※特注対応のため 要問い合わせ |
|---|---|
| 必要型締力 | ※特注対応のため 要問い合わせ |
こんな現場におすすめ
- 建屋の柱や既存配管を避けた設計など特殊なオプションが必要
- 新設・既設機・中古機に限らず、装置を合わせて設計したい
おすすめの理由
- 標準機を持たず、全てオーダーメイドでの設計。柱や配管が干渉し、標準機では対応不可と判断された現場でも、専用設計で導入できる。
- 創業72年※2の知見により旧型機や中古機へのレトロフィットにも対応。コストを抑えながら、条件に合わせた設備にアップデートできる。
※1 参照元:ストーブリ公式HP|2026年3月時点(https://www.staubli.com/global/en/about-us/who-we-are/our-locations.html)
※2 参照元:洲崎電機製作所【PDF】|2026年3月時点(https://www.susaki-e.co.jp/susaki-2023.pdf)