狭い工場の金型交換
目次
もっと見る
工場のレイアウトに制約がある環境では、金型交換時の作業スペース確保と安全対策をいかに両立させるかが重要な課題となります。
限られた空間での作業は接触事故や作業効率低下のリスクを伴うため、環境に即した適切な工程設計が求められます。
本記事では、省スペース性を維持しつつ安全かつ円滑な着脱を実現するための、工程改善の視点や装置導入による解決策を提示します。
狭い空間における
金型交換のリスク
挟まれ・巻き込み事故
の発生
作業スペースが限られた現場では、金型の搬入や位置調整を行う際、作業者の退避動線が物理的に制限される傾向にあります。
金型と機械本体、あるいは壁面とのわずかな隙間に身体の一部が挟み込まれ、重篤な負傷に繋がる危険性が極めて高い環境といえます。
公表されている労働災害事例においても、金型交換中に搬送車両と機械の間に挟まれた事案※1や、金型間に身体を差し入れた状態で圧迫された死亡事故※2などが報告されています。
これらは、狭小な作業環境において視認性が低下し、かつ不意の動作に対する回避スペースが確保できない状況下で発生しています。
※1 参照元:厚生労働省 職場のあんぜんサイト公式HP(https://anzeninfo.mhlw.go.jp/anzen/sai/saigai_index.html)
※2 参照元:厚生労働省 職場のあんぜんサイト公式HP(https://anzeninfo.mhlw.go.jp/anzen/sai/saigai_index.html)
火傷・熱傷のリスク
高温状態の金型を扱う現場のスペースが狭いと、作業中にバランスを崩しやすく、不用意な接触リスクが高まる要因となります。
回避動作の遅れによる熱傷に留まらず、狭い通路での温調ホースの引っかけに起因する蒸気や熱媒体の漏えいなど、二次災害への発展も想定しなければなりません。
限られた空間は、熱源からの安全距離確保を難しくする物理的な制約といえます。
転倒・衝突の危険性
工具の操作スペースが不十分な環境では、中腰といった無理な姿勢を強いられやすく、踏ん張りが効かず転倒を招く危険を伴います。
また、狭い通路でのクレーン操作や台車の取り回しは、周囲の機械や金型同士の衝突を誘発する一因となるでしょう。
破損部品の飛散や荷崩れによる負傷リスクも、広い現場と比較すると高まる傾向にあります。
視界不良による誤操作
狭小空間では成形機や付帯設備が死角となり、共同作業者の位置や手元の動きが見えにくくなる場合が少なくありません。
合図のミスや信号誤認などが、不意の機械作動による事故を招く可能性も否定できないのが実情です。
加えて、管理者の目が隅々まで行き届かない状況は、安全ルールの形骸化や誤操作を誘発する背景にもなり得ます。
参照元:厚生労働省 職場のあんぜんサイト公式HP(https://anzeninfo.mhlw.go.jp/anzen/sai/saigai_index.html)
狭いスペースで円滑に
金型を交換する手法
搬送の直線化による
横移動の最小化
空間に制約のある現場では、金型を大きく旋回・昇降させる動線を減らす工夫が求められます。
直線的にスライドさせる交換方式を採用すれば、横方向の余分な作業領域を確保する必要がありません。
移動軌道を固定することで、作業員が人力で金型を制御する負担を軽減でき、安全かつ迅速な搬送を実現できます。
既存レイアウトを大きく変えにくい工場では、固定レールを前提にしない搬送方式が候補になる場合もあります。通路幅や旋回スペースを含めて、無軌道式の適用条件も確認しておきましょう。
高低差を活用した垂直方向のアプローチ
平面的な余裕がない環境においては、上下動を活かした空間利用が有効です。リフターやジャッキを用いて金型を垂直昇降させ、成形機の高さへ正確に合わせます。
エア浮上式のリフターなどを併用すれば、狭い空間でも微細な位置調整が容易となり、無理な姿勢での押し込みといった危険動作の抑制に繋がります。
外段取りの徹底による
滞在時間の短縮
作業スペースの混雑を避けるため、機械停止前に行う準備工程の分離を徹底します。成形機の至近距離で準備を行うのではなく、事前に離れた場所で治具や台車へ金型をセット。
交換時はユニットごと入れ替えるだけの状態に整えることで、制約の多い場所での複雑な作業を減らし、接触や挟まれ事故のリスクを最小限に留めることが可能です。
ガイド機構を搭載した
専用装置の導入
作業員の立ち入りが制限される環境では、装置側に自動位置決め機構を持たせることが合理的な解決策となります。
装置が自律的に正確な位置へ誘導し、自動クランプで固定する仕組みを構築すれば、人の手による微調整スペースは不要です。
小型の交換装置は、既存のレイアウトを維持したまま安全性と稼働率を向上させる実効性の高い手段といえます。
狭いスペースでも活用できる
金型交換装置を紹介
ニチエツのMMCシリーズ
引用元:ニチエツ公式HP
https://jpvn.co.jp/non-track/
https://jpvn.co.jp/non-track/
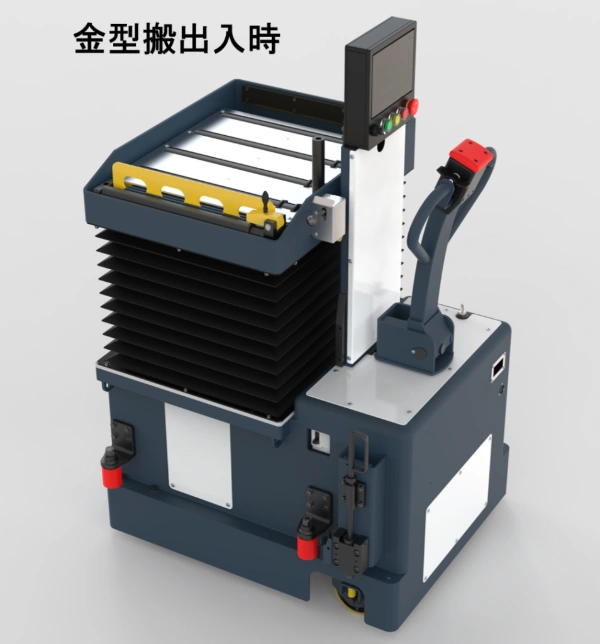
無軌道タイプのMMCシリーズは固定レールを敷設せずに使用が可能です。ハンドリフトのように自在に扱え、1台で複数台をカバーできます。
搬送時は金型を低位置で保持し、交換時のみ電動で成形機の高さまで上昇させる安全設計を採用。
高さ情報を記憶でき、作業員が入り込めない狭い現場でも迷わず安全・迅速に交換が行える金型交換装置です。
限られた空間でも
金型交換の自動化は実現可能
工場のレイアウトに物理的な制約があっても、適切な装置選定によって状況の改善を図れます。退避スペースの確保が困難な現場ほど、手作業に伴う負傷リスクは増大するものです。
既存の配置を活かした工夫や段取り工程の再定義、狭小環境に対応した専用装置の導入を検討すべきでしょう。
適切な対策を講じることは、スペースの制約を克服し、現場の安全性確保と生産効率の向上を両立させる一助となります。
金型交換における安全性確保の要点は、別記事においても詳細を整理しています。
現場の安全管理体制を強化し、自社の環境に即した設備選定を進めるための検討材料として活用してください。
よくある質問
Q. 通路が狭い工場では、どの寸法を最初に測ればよいですか?
A.
通路幅だけでなく、曲がり角の有効幅、柱や配管の張り出し、成形機横の停止スペース、旋回に使える範囲を測っておくと選びやすくなります。
金型を積載した状態で必要なクリアランスまで確認しましょう。 通路幅、旋回スペース、段差を分けて見ると、停止位置や受け渡しスペースが結果へ与える影響も切り分けやすくなり、狭い現場で必要な搬送・旋回スペースを判断しやすくなります。 金型交換・狭いでは、金型重量と通路幅の条件差も判断根拠になるため、同じ前提で比較できるよう分けて考えることが大切です。
Q. レイアウト変更をせずに金型交換を自動化できますか?
A.
無軌道式や小回りの利く搬送装置など、既存レイアウトを活かして導入できる選択肢があります。
ただし、搬送ルート上の段差や床状態、機械前の受け渡しスペースによっては部分的な改善が必要です。 現場寸法を基準に検討しましょう。
装置が通路に収まっても、金型を積載した状態の旋回や受け渡しスペースが不足すれば運用できません。レイアウトを変えずに進める場合は、通路幅だけでなく曲がり角、段差、機械前の停止位置まで実寸で確認し、必要な範囲だけ部分改善する考え方が現実的です。
Q. 狭い工場ではクレーン式より無軌道式のほうが向いていますか?
A.
一概には言えません。
天井クレーンが既にあり、上空に十分な動線が取れる現場ではクレーン式が使いやすい場合もあります。 床上の通路や旋回スペースが課題なら、無軌道式や横入れ式も含めて比較するとよいでしょう。 旋回スペースと通路幅に加え、段差、停止位置、受け渡しスペースまでを実際の運用条件として分けて評価すると、狭い現場で必要な搬送・旋回スペースを判断しやすくなります。
Q. 小規模工場でも金型交換装置を入れるメリットはありますか?
A.
交換回数が多い、クレーン待ちが発生する、重量物作業の負担が大きいといった課題があれば、小規模工場でも改善効果を見込めます。
年間の交換回数と現在の作業時間を整理し、削減できる停止時間から導入効果を考えましょう。 通路幅、旋回スペース、段差の優先度は案件ごとに変わるため、停止位置と受け渡しスペースも合わせて見ると、狭い現場で必要な搬送・旋回スペースを判断しやすくなります。
現場の課題別で選ぶ
おすすめの金型交換装置・システム3選
おすすめの金型交換装置・システム3選
ここでは、課題になりやすい「設置スペース・運用・設計」において、解決に導く3つの製品を紹介します。
通路が狭く
レイアウト変更できない
レイアウト変更できない
ニチエツ
無軌道タイプ
(MMCシリーズ)
無軌道タイプ
(MMCシリーズ)
引用元:ニチエツ公式HP(https://jpvn.co.jp/non-track/)
| 対応荷重量 | 0.4 ~ 2.5t |
|---|---|
| 必要型締力 | ~4,500kNクラス |
こんな現場におすすめ
- 通路幅が狭く、成形機の横に設置スペースがない
- 大掛かりな床工事やレイアウト変更をせず、手軽に導入したい
おすすめの理由
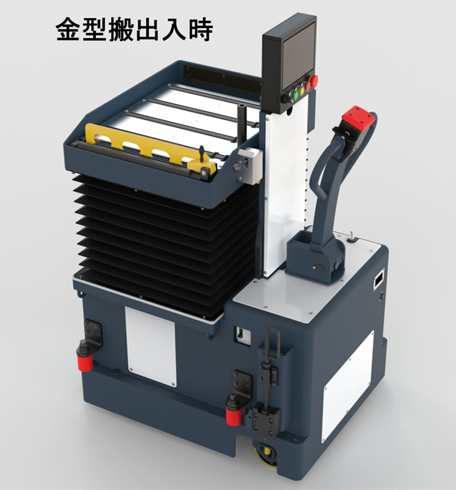
- W570×D780×H1,435mmのコンパクト設計と従来の装置の1/3の旋回面積によって、狭い通路でも切り返しなしでスムーズに走行。レイアウトを変えずに段取りを自動化できる。
- 独立走行と高さ調整ができるため、クレーン不要で一人で即座に交換が可能。クレーン待ちの時間を削減し、稼働率の向上を図れる
配管が複雑で
接続ミスを防げない
接続ミスを防げない
ストーブリ
金型交換装置と
自動配管接続/自動クランプ
金型交換装置と
自動配管接続/自動クランプ
引用元:ストーブリ公式HP
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
| 対応荷重量 | 要お問い合わせ |
|---|---|
| 必要型締力 | 要お問い合わせ |
こんな現場におすすめ
- 配管の接続やクランプの固定ミスを物理的にゼロにしたい
- カプラやクランプの制御、故障時の対応まで一括で委託したい
おすすめの理由
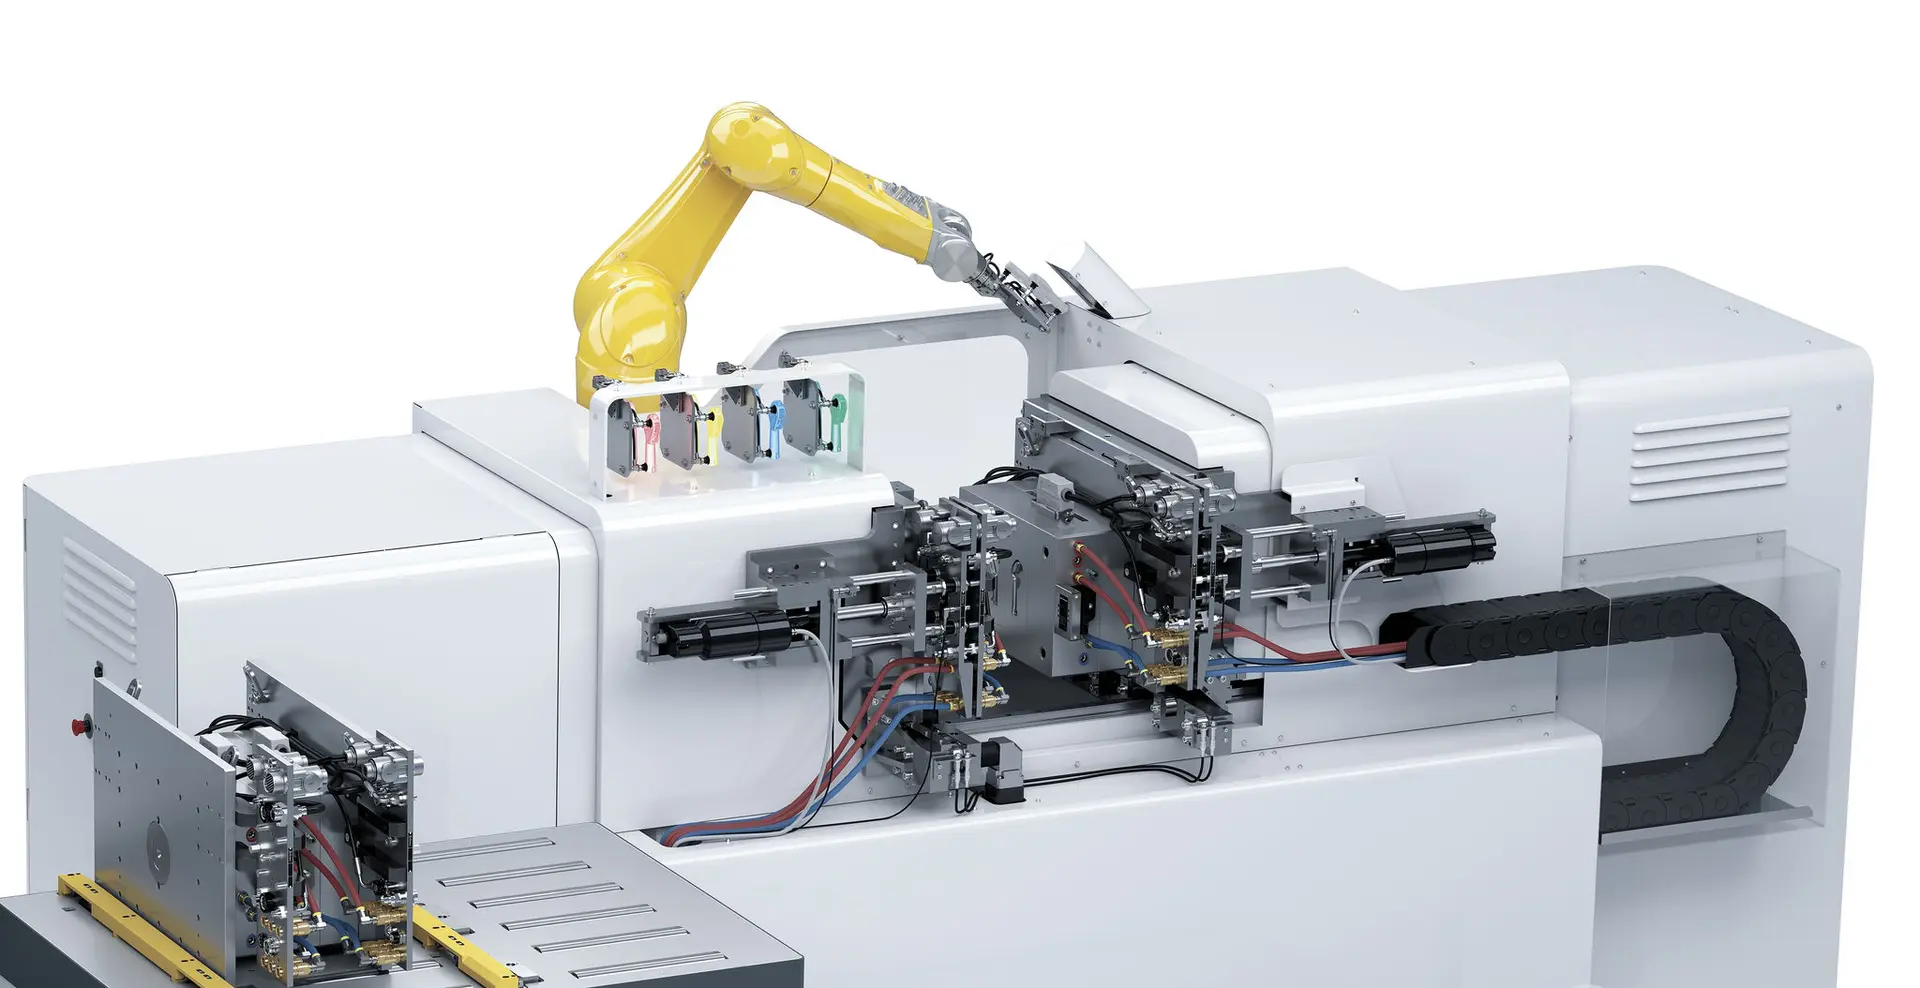
- マルチカプラによる一括接続で、高度な知識がなくても正確な配管作業が完了。作業者の習熟度に依存せずに、接続不良による水・油漏れや設備故障を防ぐ。
- 海外拠点でのトラブル時も迅速な現地対応が可能。世界29カ国に拠点を持ち、50カ国以上の代理店を展開※1しているため、遠隔地でも長期停止リスクを解消できる。
現場が特殊で
標準機では合わない
標準機では合わない
洲崎電機製作所
金型交換装置
金型交換装置
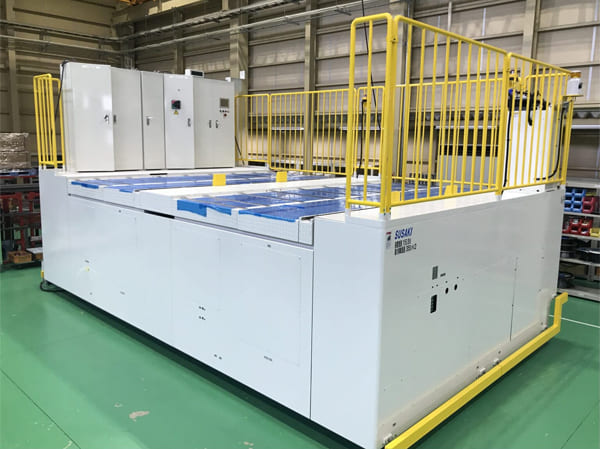
引用元:洲崎電機製作所
(https://www.susaki-e.co.jp/product/)
(https://www.susaki-e.co.jp/product/)
| 対応荷重量 | (例)~30t ※特注対応のため 要問い合わせ |
|---|---|
| 必要型締力 | ※特注対応のため 要問い合わせ |
こんな現場におすすめ
- 建屋の柱や既存配管を避けた設計など特殊なオプションが必要
- 新設・既設機・中古機に限らず、装置を合わせて設計したい
おすすめの理由
- 標準機を持たず、全てオーダーメイドでの設計。柱や配管が干渉し、標準機では対応不可と判断された現場でも、専用設計で導入できる。
- 創業72年※2の知見により旧型機や中古機へのレトロフィットにも対応。コストを抑えながら、条件に合わせた設備にアップデートできる。
※1 参照元:ストーブリ公式HP|2026年3月時点(https://www.staubli.com/global/en/about-us/who-we-are/our-locations.html)
※2 参照元:洲崎電機製作所【PDF】|2026年3月時点(https://www.susaki-e.co.jp/susaki-2023.pdf)