段取り替えの時間を短縮する方法とは
段取り替えとは
JIS Z 8141では、段取りについて「作業開始前の材料、機械、治工具、図面などの準備及び試し加工」と定義しています。段取り替え時間とは、前工程における最終良品の生産が終わってから、次工程における最初の良品が完成するまでの時間を指します。
段取り替えの作業は、生産装置を稼働させたまま進める「外段取り」と、生産装置を停止させて進める「内段取り」の2種類に分類されます。内段取りは生産活動が止まる時間であるため、時間短縮の対象として優先的に扱われます。多品種少量生産を行う工場ほど段取り替えの回数は多く、段取り替え時間の合計が生産計画全体に与える影響も大きくなります。
段取り替えの時間が長引く主な原因
段取り替えの時間が長引く背景には、複数の要因が重なっています。
作業手順が標準化されていない
担当者ごとに手順や段取りにかかる時間が異なる現場では、作業のばらつきが時間短縮の妨げになります。
内段取りと外段取りの切り分けができていない
本来は装置を稼働させたまま準備できる作業まで、装置を停止した状態で行っている場合があります。
治工具・金型の準備や搬送に時間がかかる
治工具や金型の保管場所が定まっていない現場では、探す作業や搬送作業に想定以上の時間がかかります。
位置合わせや調整作業に手作業の要素が残っている
手動レバーや目視による位置合わせでは、担当者の経験に頼る部分が残り、調整作業が長引く原因になります。
作業者の経験・資格に依存する工程が多い
クレーン操作等、特定の資格や熟練を必要とする工程が多いほど、対応できる担当者が限られ、作業スケジュールに制約が生じます。
段取り替えの時間短縮方法(SMEDの4ステップ)
段取り替えの時間短縮には、「シングル段取り」と呼ばれる考え方が広く採用されています。次の4ステップに沿って進める手法です。
- 現状調査:作業内容と所要時間を記録し、工程ごとの課題を洗い出します。
- 内段取り・外段取りの分類:洗い出した作業を、装置停止中にしかできない作業と、稼働中でも進められる作業に分けます。
- 内段取りの外段取り化:内段取りに分類された作業のうち、事前準備が可能なものを外段取りへ移行します。
- 内段取り時間の短縮:残った内段取り作業について、手順の標準化・並行作業・治具のワンタッチ化などにより時間を削減します。
金型交換の工程における時間短縮のポイント
段取り替えの中でも、金型交換の工程には工法特有の課題があります。
金型の搬送・搬出入にかかる時間を短縮する方法
金型の保管場所を生産ラインの近くに整備し、搬送経路をあらかじめ確保しておくことで、搬出入にかかる時間を短縮できます。
位置合わせにかかる時間を短縮する方法
位置決めピンやガイド機構を活用することで、目視や手動調整に頼る時間を減らせます。
クレーン作業の待ち時間・手待ち時間を減らす方法
クレーン操作の担当者を事前に確保し、搬送順序を計画しておくことで、待ち時間の発生を抑えられます。
手作業による時間短縮には限界がある理由
標準化やルール化を進めても、クレーン作業や重量物の搬送に伴う制約は残ります。玉掛け技能講習の修了者など、資格を持つ担当者が限られる工場では、交換作業のスケジュールが特定の担当者に依存する状態が続きます。手作業による改善だけでは、こうした構造的な制約を解消しきれない場合があります。搬送や位置合わせの工程自体を見直す必要が生じる場面も少なくありません。
金型交換装置による時間短縮の効果
金型交換装置を導入すると、搬送や位置決めの作業を自動化でき、内段取り時間の削減につながります。サーボモーターによる位置決めを行う装置では、手動調整と比べて位置合わせの精度が高く、調整作業の時間を短縮できる場合があります。クレーンを使わない横段取り方式を採用した装置では、クレーン作業の待ち時間自体が発生しなくなります。
金型交換装置を選ぶ際に確認すべきポイント
金型交換装置を選定する際は、次の3点を確認する必要があります。1点目は、扱う金型の重量とサイズに対応できる仕様かどうかです。2点目は、工場のレイアウトに合う省スペース性です。狭い工場では、大型の装置は設置自体ができないケースがあります。3点目は、導入までの納期とカスタマイズ対応の柔軟性です。工場ごとの条件に合わせた仕様変更ができるメーカーかどうかも、選定時の判断材料になります。
まとめ
段取り替えの時間短縮は、現状調査・内外段取りの分類・自動化という段階を踏んで進める取り組みです。
金型交換の工程については、手順の標準化だけでなく、クレーン作業への依存や位置合わせの精度といった構造的な課題が残ります。工場ごとの条件に合った金型交換装置を比較検討することも、時間短縮の選択肢の一つになります。段取り替えの改善は一度で完結するものではなく、継続的な見直しが求められる取り組みです。
よくある質問
Q. 段取り替え時間を短縮するなら、まず何を計測すべきですか?
A.
作業全体を「準備・停止・取り外し・搬送・取り付け・接続・調整・初品確認」に分け、それぞれの所要時間と待ち時間を記録します。
最も長い工程やばらつきの大きい工程から改善すると効果を確認しやすくなります。 待ち時間、外段取り、安全確認を分けて見ると、交換工程や作業人数が結果へ与える影響も切り分けやすくなり、段取り時間のボトルネックを工程別に見つけやすくなります。 段取り替え・時間短縮・方法については、作業人数だけでなく位置決めが変わる場面も想定すると、同じ基準で判断しやすくなります。
Q. クイッククランプを導入すれば段取り替えは大幅に短くなりますか?
A.
固定・解除に時間がかかっている場合は有効ですが、搬送や配管接続が長ければ全体の短縮幅は限られます。
現場のボトルネックを確認し、クランプ・搬送・接続を組み合わせて検討しましょう。 外段取りの数値や有無だけでは判断しにくく、安全確認・交換工程・作業人数・待ち時間も比較要素に含めると、段取り時間のボトルネックを工程別に見つけやすくなります。 段取り替え・時間短縮・方法の条件を比較するときは、位置決めと金型重量を分けて見ることで、結果の差がどこから生じたか把握しやすくなります。
Q. 二人作業を一人作業にすると段取り時間も半分になりますか?
A.
必ずしも半分にはなりません。
並行していた作業を一人が順番に行うと、かえって時間が延びる場合もあります。 省人化と時間短縮は分けて評価し、装置化や外段取りで一人でも並行性を確保できるかを確認しましょう。 外段取りと交換工程に加え、作業人数、待ち時間、位置決めまでを実際の運用条件として分けて評価すると、段取り時間のボトルネックを工程別に見つけやすくなります。 金型重量と外段取りの関係も、段取り替え・時間短縮・方法を判断する際の前提に含まれ、条件が変わると評価も変わる点に注意が必要です。
Q. 段取り替え時間を短縮した効果は、何で評価すればよいですか?
A.
交換1回あたりの停止時間だけでなく、1日の交換回数、設備稼働率、残業時間、交換後の不良ややり直しも確認するとよいでしょう。
短縮によって生産計画全体がどう変わったかまで見ると投資効果を把握しやすくなります。 外段取り、安全確認、交換工程の優先度は案件ごとに変わるため、作業人数と待ち時間も合わせて見ると、段取り時間のボトルネックを工程別に見つけやすくなります。 外段取りの違いを比べる際は安全確認も同じ条件で見ることが、段取り替え・時間短縮・方法の判断基準をそろえるうえで重要です。
現場の課題別で選ぶ
おすすめの金型交換装置・システム3選
おすすめの金型交換装置・システム3選
ここでは、課題になりやすい「設置スペース・運用・設計」において、解決に導く3つの製品を紹介します。
通路が狭く
レイアウト変更できない
レイアウト変更できない
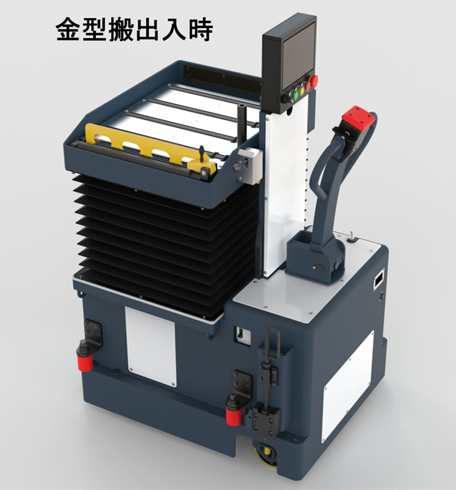
ニチエツ
無軌道タイプ
(MMCシリーズ)
無軌道タイプ
(MMCシリーズ)
引用元:ニチエツ公式HP(https://jpvn.co.jp/non-track/)
| 対応荷重量 | 0.4 ~ 2.5t |
|---|---|
| 必要型締力 | ~4,500kNクラス |
こんな現場におすすめ
- 通路幅が狭く、成形機の横に設置スペースがない
- 大掛かりな床工事やレイアウト変更をせず、手軽に導入したい
おすすめの理由
- W570×D780×H1,435mmのコンパクト設計と従来の装置の1/3の旋回面積によって、狭い通路でも切り返しなしでスムーズに走行。レイアウトを変えずに段取りを自動化できる。
- 独立走行と高さ調整ができるため、クレーン不要で一人で即座に交換が可能。クレーン待ちの時間を削減し、稼働率の向上を図れる
配管が複雑で
接続ミスを防げない
接続ミスを防げない
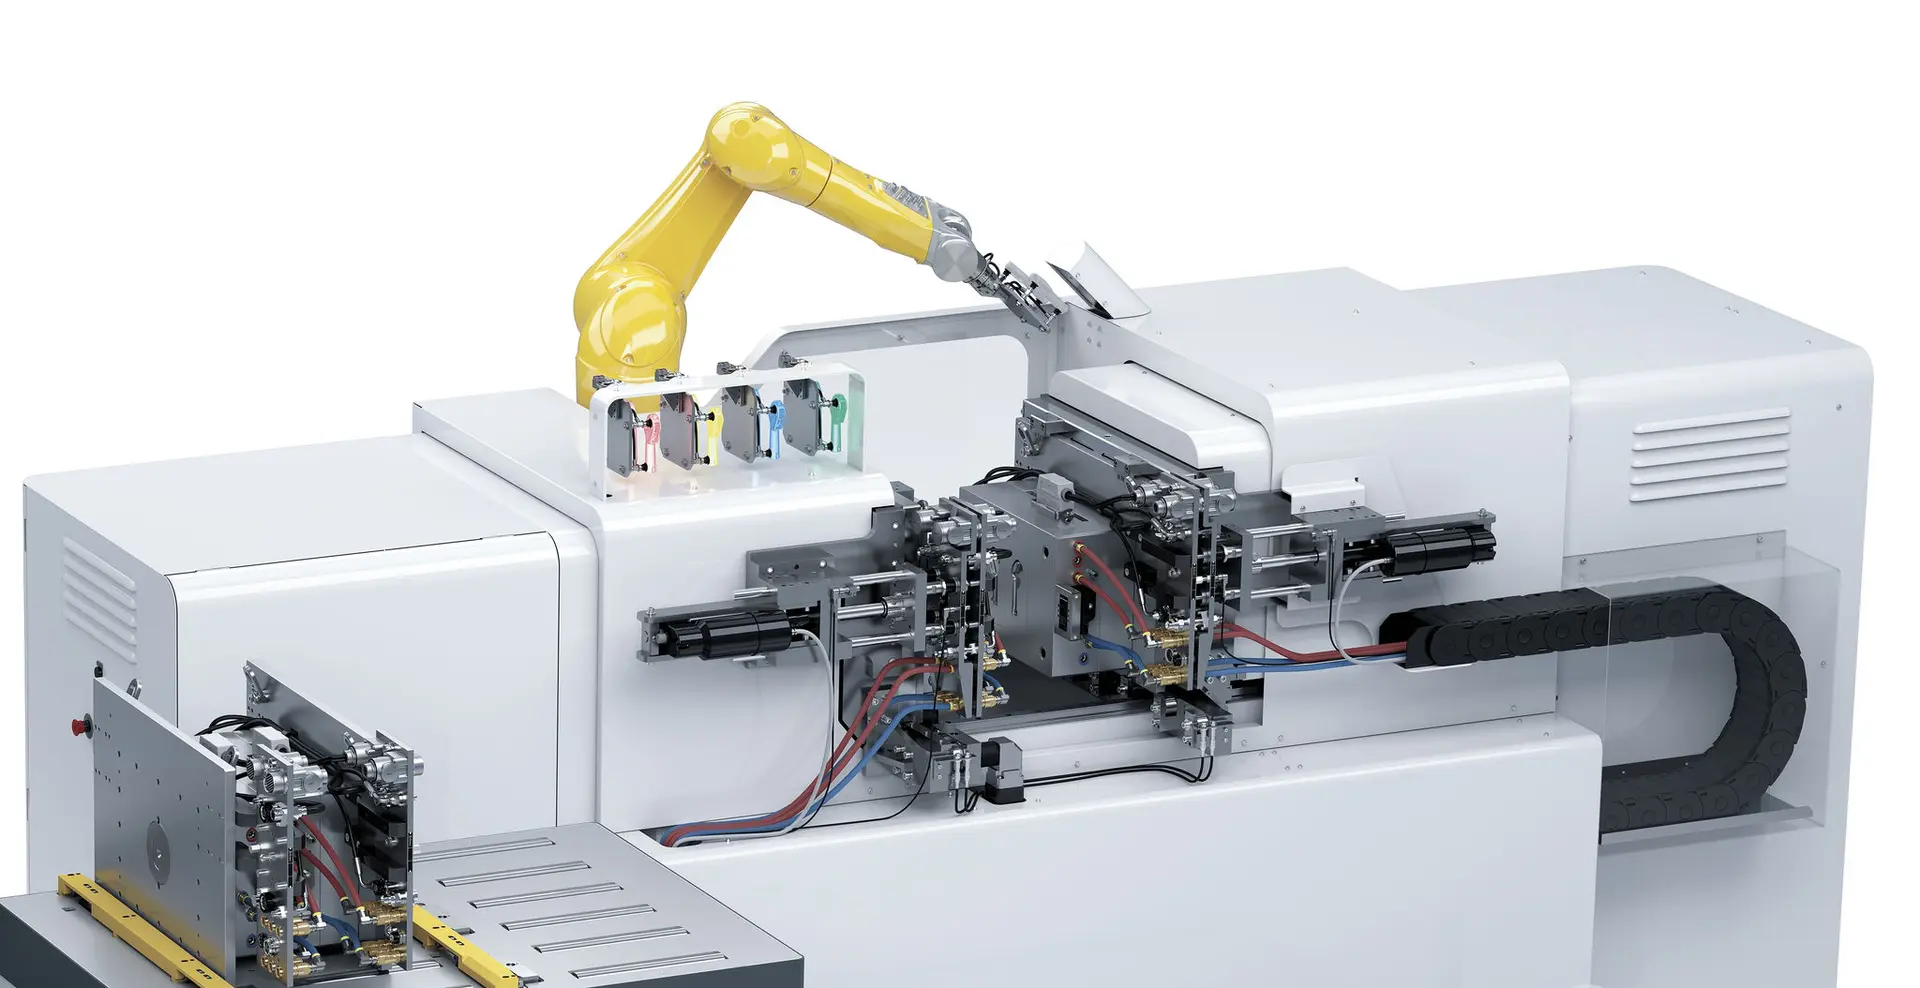
ストーブリ
金型交換装置と
自動配管接続/自動クランプ
金型交換装置と
自動配管接続/自動クランプ
引用元:ストーブリ公式HP
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
| 対応荷重量 | 要お問い合わせ |
|---|---|
| 必要型締力 | 要お問い合わせ |
こんな現場におすすめ
- 配管の接続やクランプの固定ミスを物理的にゼロにしたい
- カプラやクランプの制御、故障時の対応まで一括で委託したい
おすすめの理由
- マルチカプラによる一括接続で、高度な知識がなくても正確な配管作業が完了。作業者の習熟度に依存せずに、接続不良による水・油漏れや設備故障を防ぐ。
- 海外拠点でのトラブル時も迅速な現地対応が可能。世界29カ国に拠点を持ち、50カ国以上の代理店を展開※1しているため、遠隔地でも長期停止リスクを解消できる。
現場が特殊で
標準機では合わない
標準機では合わない
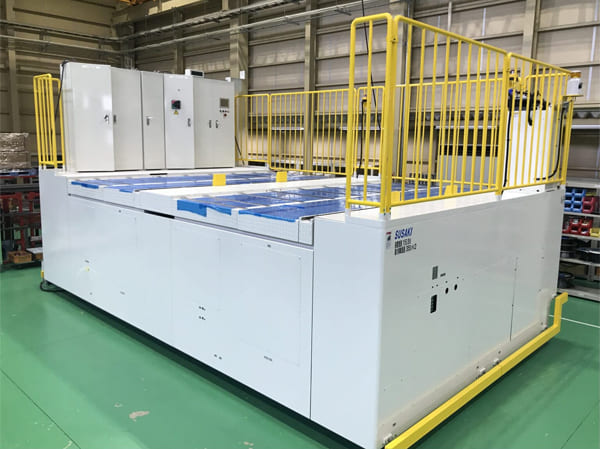
洲崎電機製作所
金型交換装置
金型交換装置
引用元:洲崎電機製作所
(https://www.susaki-e.co.jp/product/)
(https://www.susaki-e.co.jp/product/)
| 対応荷重量 | (例)~30t ※特注対応のため 要問い合わせ |
|---|---|
| 必要型締力 | ※特注対応のため 要問い合わせ |
こんな現場におすすめ
- 建屋の柱や既存配管を避けた設計など特殊なオプションが必要
- 新設・既設機・中古機に限らず、装置を合わせて設計したい
おすすめの理由
- 標準機を持たず、全てオーダーメイドでの設計。柱や配管が干渉し、標準機では対応不可と判断された現場でも、専用設計で導入できる。
- 創業72年※2の知見により旧型機や中古機へのレトロフィットにも対応。コストを抑えながら、条件に合わせた設備にアップデートできる。
※1 参照元:ストーブリ公式HP|2026年3月時点(https://www.staubli.com/global/en/about-us/who-we-are/our-locations.html)
※2 参照元:洲崎電機製作所【PDF】|2026年3月時点(https://www.susaki-e.co.jp/susaki-2023.pdf)