射出成形機の金型交換手順
射出成形機における金型交換とは
射出成形の現場では、生産する製品の切り替えに合わせて金型交換の作業が発生します。多品種少量生産を行う工場では交換頻度が高くなる傾向があり、金型交換の効率化は生産性や納期遵守に大きく影響します。
金型交換の作業は大きく分けて、成形機を停止した状態で行う「内段取り」と、成形機の稼働中に事前準備を進める「外段取り」の2種類に分類されます。射出成形機では、金型に温調配管やエア配管、場合によっては油圧配管や電気配線などが接続されているため、プレス機と比べて交換工程が多くなる場合があります。そのため、生産効率を高めるには、配管や部材の準備を含めた外段取り化を進めることが重要です。
射出成形機における金型交換の基本手順
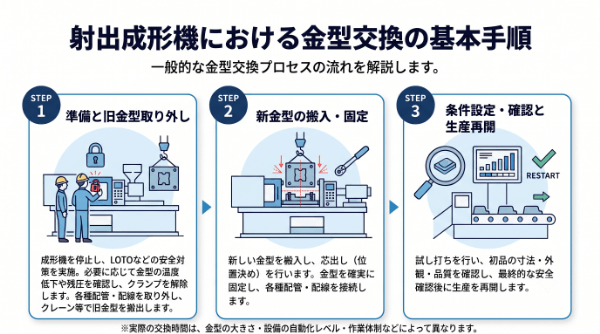
金型交換の作業手順は設備や金型によって異なりますが、一般的には次の流れで行われます。
- 成形機を停止し、ロックアウト・タグアウト(LOTO)などの安全対策を実施する
- 必要に応じて金型の温度低下を確認し、残圧除去や安全確認を行う
- 金型固定(クランプ)を解除する
- 温調配管・エア配管・油圧配管・電気配線などを取り外す
- クレーンや金型交換台車、金型交換装置などを使用して既存金型を搬出する
- 新しい金型を搬入し、位置決め(芯出し)を行う
- 金型を固定し、各種配管・配線を接続する
- 成形条件(型締め力など)を設定・確認する
- 試し打ちを行い、初品の寸法・外観・品質を確認する
- 安全確認後、生産を再開する
実際の交換時間は、金型の大きさや設備の自動化レベル、作業体制などによって大きく異なります。
射出成形機の金型交換で起こりやすい課題・リスク
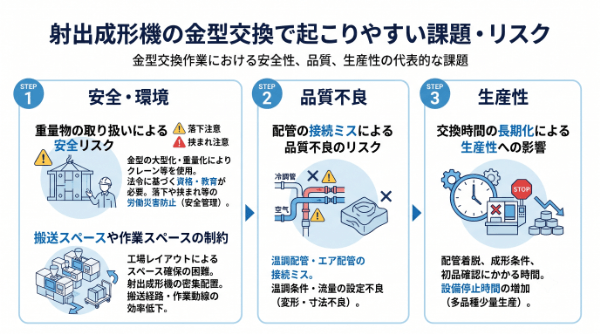
射出成形機の金型交換では、安全性や品質、生産性の面でさまざまな課題があります。代表的な課題は次のとおりです。
重量物の取り扱いによる安全リスク
金型の大型化・重量化に伴い、クレーンや搬送装置を使用する場面が多くなります。設備や作業内容によっては、法令に基づく資格や特別教育を受けた作業者による対応が必要となる場合があります。また、重量物を扱うため、落下や挟まれなどの労働災害を防ぐための安全管理も重要です。
配管の接続ミスによる品質不良のリスク
射出成形機では、温調配管やエア配管などの接続作業が発生します。配管の接続ミスや温調条件・流量の設定不良は、成形品の変形や寸法不良などの品質トラブルにつながる可能性があります。
搬送スペースや作業スペースの制約
工場レイアウトによっては、金型の搬送スペースや作業スペースの確保が難しいケースがあります。特に射出成形機を密集して配置している工場では、搬送経路や作業動線が交換作業の効率に影響することがあります。
交換時間の長期化による生産性への影響
配管の着脱や成形条件の設定、初品確認などの工程があるため、設備や生産条件によっては金型交換に時間がかかる場合があります。特に多品種少量生産では設備停止時間が増えやすく、生産性向上のためには交換作業の効率化が重要になります。
金型交換の時間を短縮する方法
金型交換時間を短縮する代表的な改善手法として、SMED(Single Minute Exchange of Die:シングル段取り)が広く知られています。SMEDは、段取り時間を10分未満に短縮することを目標とした改善手法であり、その中心となる考え方が、内段取りと外段取りを分離し、可能な限り外段取りへ移行することです。
射出成形機では、クイックカプラーを用いて温調配管やエア配管の着脱時間を短縮したり、成形条件をレシピとして管理したりすることで、段取り時間の短縮につながる場合があります。
また、金型交換装置を導入することで、金型搬送や位置決めなどの作業を効率化できる場合があります。設備によってはクレーン作業を一部削減できる構成や、自動位置決め機能を備えた装置もあり、交換時間の短縮や作業の標準化が期待できます。
金型交換装置を導入するメリット
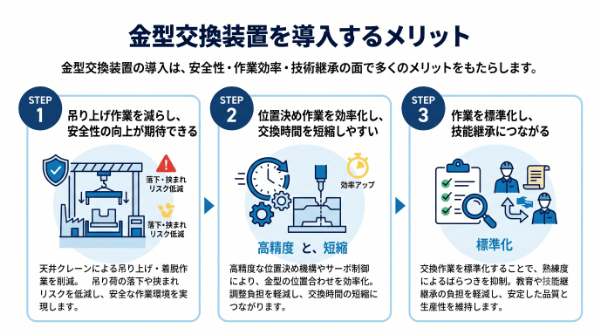
金型交換装置を導入することで、安全性の向上や作業効率の改善など、さまざまなメリットが期待できます。
吊り上げ作業を減らし、安全性の向上が期待できる
横段取り方式を採用した装置では、成形機への着脱時に天井クレーンによる吊り上げ作業を削減できる構成もあります。これにより、吊り荷の落下や挟まれなどのリスクを低減でき、安全性の向上が期待できます。
位置決め作業を効率化し、交換時間を短縮しやすい
高精度な位置決め機構やサーボ制御を備えた装置では、金型の位置合わせを効率化できる場合があります。その結果、調整作業の負担を軽減し、交換時間の短縮につながることが期待できます。
作業を標準化し、技能継承につながる
金型交換装置を導入すると、交換作業の標準化が進みやすくなり、作業者の熟練度による作業時間のばらつきを抑えられる場合があります。また、教育や技能継承の負担軽減にも役立ちます。ただし、設備によっては有資格者による作業や安全教育が引き続き必要です。
射出成形機向け金型交換装置の選び方のポイント
射出成形機向け金型交換装置を選定する際は、次の4点を確認しましょう。
① 金型重量・サイズへの対応
使用する金型の重量や寸法に対応できる能力を備えているか確認します。
② 設置スペースへの適合
工場の通路幅や設備配置に適したサイズであるかを確認します。
③ カスタマイズ性・導入までの期間
既存設備や工場レイアウトに合わせた仕様変更が可能か、納期も含めて確認します。
④ 保守・サポート体制
故障時の部品供給やメンテナンス体制、アフターサポートの充実度も重要な比較ポイントです。
まとめ
射出成形機の金型交換は、配管や配線の着脱、成形条件の確認、初品確認などの工程があるため、設備や生産条件によっては時間を要する作業です。
交換時間を短縮するには、SMEDの考え方を取り入れて内段取りを外段取りへ移行するとともに、クイックカプラーや金型交換装置などを活用し、作業の効率化や標準化を図ることが有効です。
装置を比較検討する際は、金型への対応能力、設置スペース、カスタマイズ性、保守体制などを総合的に確認し、自社の生産環境に適した設備を選定することが重要です。
よくある質問
Q. 射出成形機の金型交換で、最初に止めるべきものは何ですか?
A.
機械を安全な状態にし、樹脂・型温・油圧・電気・冷却水など、金型交換に関係するエネルギー源を手順に沿って停止・遮断します。
機種や金型によって順序が異なるため、自社設備の標準手順にまとめておきましょう。 比較の前提として配管・コネクタ・位置決め・型締力・金型厚み・受け渡し高さを切り分けて整理すると、射出成形機と金型の取り合い条件を整理しやすくなります。 配管・コネクタの違いを比べる際は位置決めも同じ条件で見ることが、射出成形機・金型交換・手順の判断基準をそろえるうえで重要です。
Q. 冷却水や電気コネクタは、どのタイミングで外しますか?
A.
金型が安全に停止し、圧力や温度の影響がないことを確認してから外します。
接続先を取り違えないよう、番号や色分けを使い、復旧時の確認まで同じルールで管理するとミスを減らせます。 配管・コネクタだけを基準にすると位置決めや型締力による差を見落とすことがあるため、金型厚み・受け渡し高さまで含めて評価すると、射出成形機と金型の取り合い条件を整理しやすくなります。 射出成形機・金型交換・手順では、位置決めと型締力の条件差も判断根拠になるため、同じ前提で比較できるよう分けて考えることが大切です。
Q. 金型交換後、すぐに量産を再開してもよいですか?
A.
クランプ、配管・電気接続、位置決め、安全装置などを確認し、試運転で異常がないことを見てから量産へ移るのが基本です。
交換時間だけでなく、安定生産に戻るまでの時間も段取り時間として管理すると改善点が見えやすくなります。 実際の判断では配管・コネクタ、位置決め、型締力に加え、金型厚みと受け渡し高さの条件差も含めて考えることで、射出成形機と金型の取り合い条件を整理しやすくなります。
Q. 金型交換手順を短くするなら、どこから見直すべきですか?
A.
金型を探す時間、クレーン待ち、ボルトの脱着、配管接続、位置合わせなどを工程別に計測します。
長い工程を特定してから、外段取り化やクイッククランプ、搬送装置などを組み合わせると効果を出しやすくなります。 配管・コネクタだけで決めるのではなく、位置決め・型締力・金型厚み・受け渡し高さも同じ前提で確認し、条件差を分けて見ることで、射出成形機と金型の取り合い条件を整理しやすくなります。
現場の課題別で選ぶ
おすすめの金型交換装置・システム3選
おすすめの金型交換装置・システム3選
ここでは、課題になりやすい「設置スペース・運用・設計」において、解決に導く3つの製品を紹介します。
通路が狭く
レイアウト変更できない
レイアウト変更できない
ニチエツ
無軌道タイプ
(MMCシリーズ)
無軌道タイプ
(MMCシリーズ)
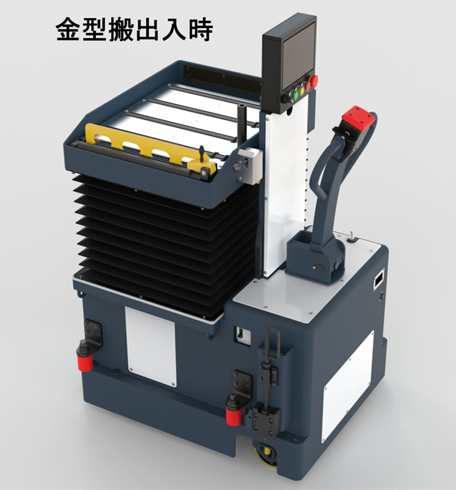
引用元:ニチエツ公式HP(https://jpvn.co.jp/non-track/)
| 対応荷重量 | 0.4 ~ 2.5t |
|---|---|
| 必要型締力 | ~4,500kNクラス |
こんな現場におすすめ
- 通路幅が狭く、成形機の横に設置スペースがない
- 大掛かりな床工事やレイアウト変更をせず、手軽に導入したい
おすすめの理由
- W570×D780×H1,435mmのコンパクト設計と従来の装置の1/3の旋回面積によって、狭い通路でも切り返しなしでスムーズに走行。レイアウトを変えずに段取りを自動化できる。
- 独立走行と高さ調整ができるため、クレーン不要で一人で即座に交換が可能。クレーン待ちの時間を削減し、稼働率の向上を図れる
配管が複雑で
接続ミスを防げない
接続ミスを防げない
ストーブリ
金型交換装置と
自動配管接続/自動クランプ
金型交換装置と
自動配管接続/自動クランプ
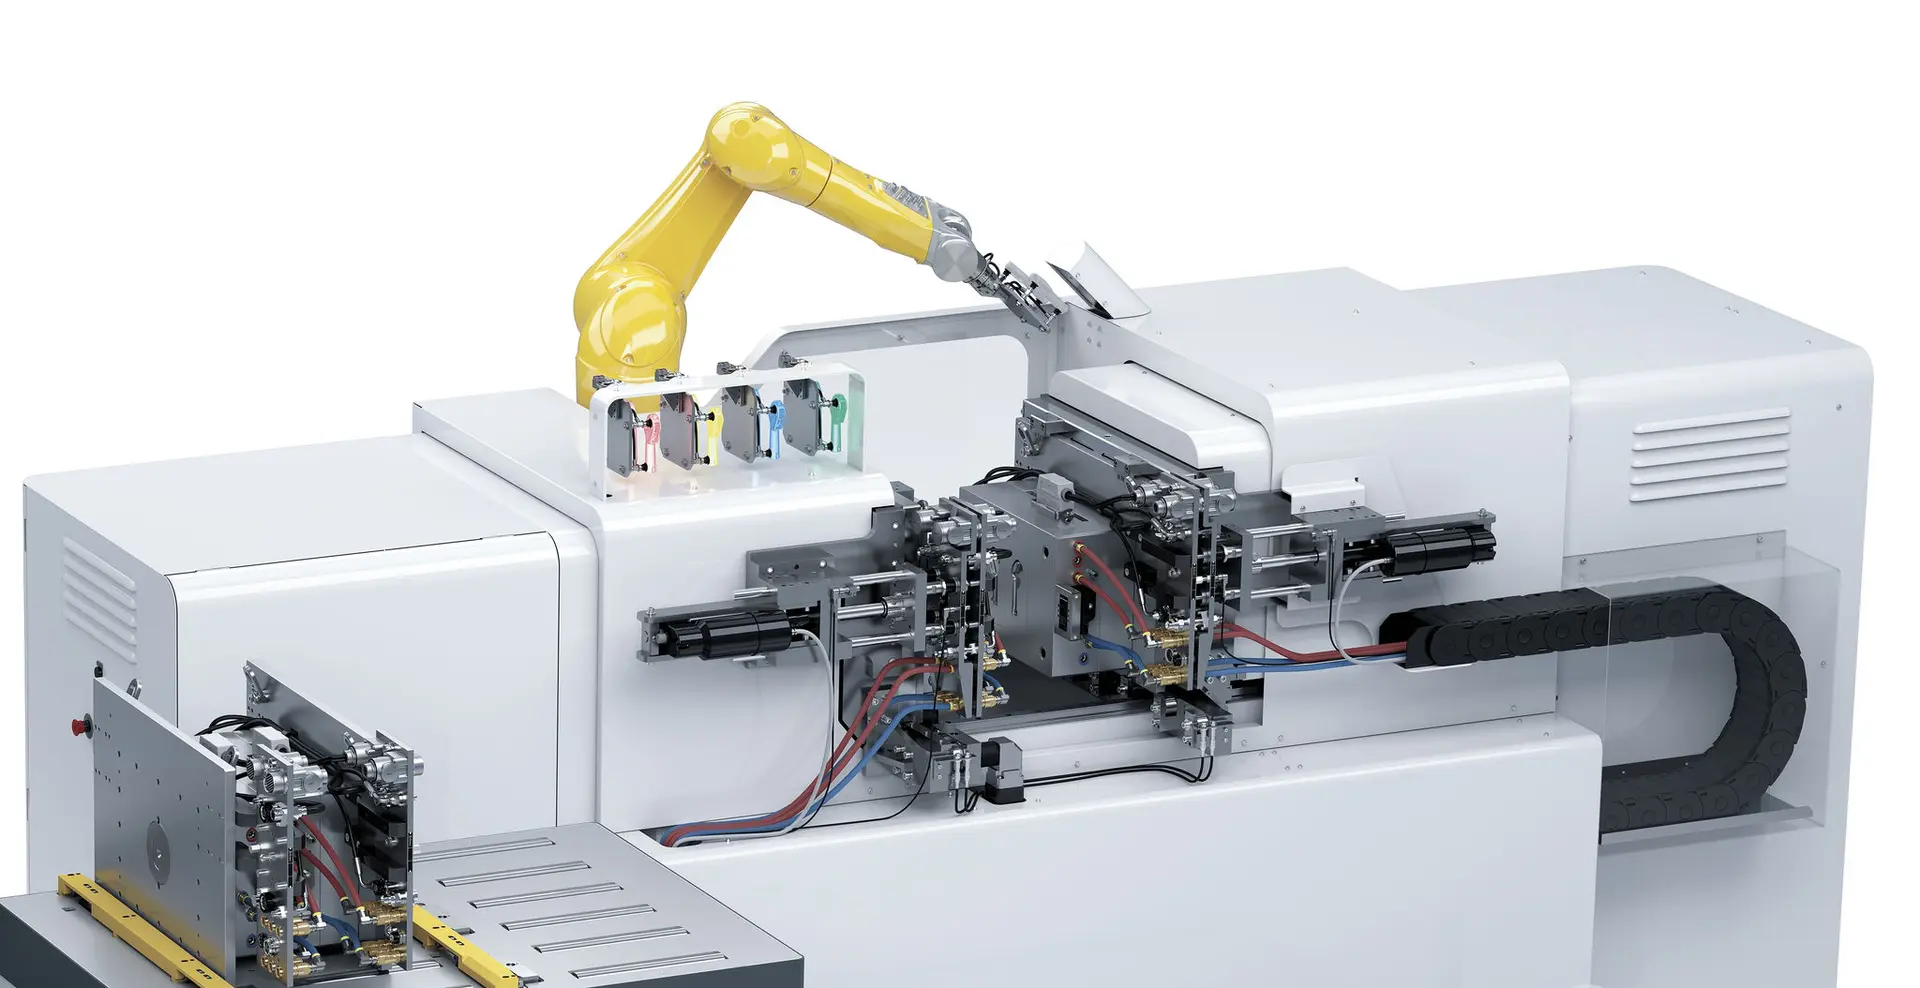
引用元:ストーブリ公式HP
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
| 対応荷重量 | 要お問い合わせ |
|---|---|
| 必要型締力 | 要お問い合わせ |
こんな現場におすすめ
- 配管の接続やクランプの固定ミスを物理的にゼロにしたい
- カプラやクランプの制御、故障時の対応まで一括で委託したい
おすすめの理由
- マルチカプラによる一括接続で、高度な知識がなくても正確な配管作業が完了。作業者の習熟度に依存せずに、接続不良による水・油漏れや設備故障を防ぐ。
- 海外拠点でのトラブル時も迅速な現地対応が可能。世界29カ国に拠点を持ち、50カ国以上の代理店を展開※1しているため、遠隔地でも長期停止リスクを解消できる。
現場が特殊で
標準機では合わない
標準機では合わない
洲崎電機製作所
金型交換装置
金型交換装置
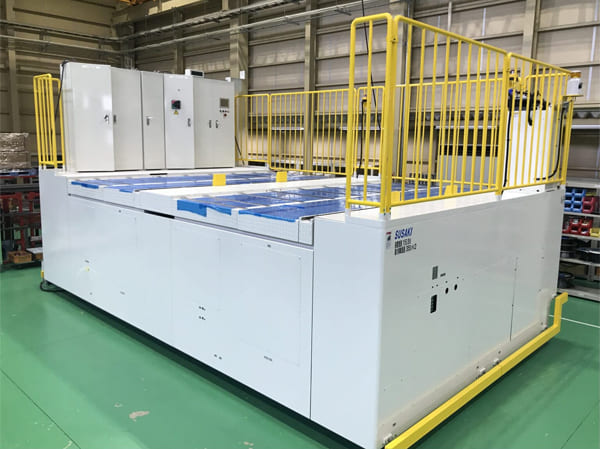
引用元:洲崎電機製作所
(https://www.susaki-e.co.jp/product/)
(https://www.susaki-e.co.jp/product/)
| 対応荷重量 | (例)~30t ※特注対応のため 要問い合わせ |
|---|---|
| 必要型締力 | ※特注対応のため 要問い合わせ |
こんな現場におすすめ
- 建屋の柱や既存配管を避けた設計など特殊なオプションが必要
- 新設・既設機・中古機に限らず、装置を合わせて設計したい
おすすめの理由
- 標準機を持たず、全てオーダーメイドでの設計。柱や配管が干渉し、標準機では対応不可と判断された現場でも、専用設計で導入できる。
- 創業72年※2の知見により旧型機や中古機へのレトロフィットにも対応。コストを抑えながら、条件に合わせた設備にアップデートできる。
※1 参照元:ストーブリ公式HP|2026年3月時点(https://www.staubli.com/global/en/about-us/who-we-are/our-locations.html)
※2 参照元:洲崎電機製作所【PDF】|2026年3月時点(https://www.susaki-e.co.jp/susaki-2023.pdf)