ダイカストにおける金型交換装置の選び方
ダイカストにおける
金型交換方法の概要
ダイカストにおける金型交換は、一般的に天井クレーンを用いて金型を搬送し、ダイカストマシンの固定盤と可動盤の間へ設置した後、ボルトやクランプによって固定する方法が採用されています。
ダイカスト用金型は数トンから数十トンに及ぶケースもあり、重量物の位置合わせや配管・配線の接続には熟練作業者の経験が必要になる場合があります。また、クレーン作業では重量物の落下や挟まれなどの労働災害リスクが存在するため、安全管理の徹底が欠かせません。
さらに、多品種少量生産への対応ニーズの高まりを背景に、金型交換の頻度が増加し、段取り替え時間の長さが設備稼働率の低下につながるケースもみられます。
こうした課題の解決策として導入が進んでいるのが、QMC(Quick Mold Change:金型交換の迅速化システム)です。金型搬送装置やダイリフター、自動クランプなどを組み合わせて交換工程の機械化・省力化を図ることで、交換時間の短縮や作業の安全性向上につながる場合があります。
ダイカストの金型交換装置・
システムの製品紹介
※本記事では、2026年6月26日時点で「ダイカスト,金型交換」と検索して上位50位まで確認し、公式HPが確認できた金型交換装置メーカー2社を選定して紹介しています。
金型交換システム:コスメック

引用元:コスメック公式HP
https://www.kosmek.co.jp/ap/case_study/kdcs03/
https://www.kosmek.co.jp/ap/case_study/kdcs03/
重量金型の省力化と安全性向上を支援するQMCシステム
コスメックは、ダイカスト向けのQMC関連製品を展開しています。油圧クランプ、ダイリフター、ダイチェンジャーなどの機器を組み合わせ、金型交換工程の機械化や省力化を図れる構成を提供している点が特徴です。
公開されている導入事例では、従来のボルト締結作業をオートクランプへ変更したことで、金型交換作業の効率化や作業負荷の軽減につながった事例が紹介されています。また、インターロック機能の採用によって、安全性向上にも配慮されています。
製品スペック
| 対応金型重量 | 要お問い合わせ |
|---|---|
| 最大金型寸法 | 要お問い合わせ |
| 搬送・交換方式 | ダイチェンジャー、ダイリフター、油圧クランプなどを組み合わせたシステム構成 |
参照元:コスメック公式HP(https://www.kosmek.co.jp/ap/case_study/kdcs03/)
金型交換装置:芝浦機械
引用元:芝浦機械公式HP
https://www.shibaura-machine.co.jp/jp/product/diecast/lineup/peripheral/katakoukan.html
https://www.shibaura-machine.co.jp/jp/product/diecast/lineup/peripheral/katakoukan.html
ダイカストマシンの金型交換を効率化する周辺設備
芝浦機械では、ダイカストマシン向けの金型交換装置を提供しています。金型搬送装置や搬送ローラー、タイバー引抜装置、C板クランプ装置などを組み合わせることで、重量金型の交換作業を効率化できる構成を採用しています。
機内への金型搬送や固定作業の機械化によって、金型交換作業の省力化や作業負担の軽減につながる場合があります。また、段取り替え時間の短縮や設備稼働率向上を目的として導入が検討されるケースもあります。
製品スペック
| 対応金型重量 | 要お問い合わせ |
|---|---|
| 最大金型寸法 | 要お問い合わせ |
| 搬送・交換方式 | 金型搬送装置、搬送ローラー、タイバー引抜装置、C板クランプ装置などを組み合わせたシステム構成 |
参照元:芝浦機械公式HP(https://www.shibaura-machine.co.jp/jp/product/diecast/lineup/peripheral/katakoukan.html)
ダイカストの金型交換装置・
システム選定における注意点
物理的な干渉と
設置スペース
ダイカスト設備では、溶解炉やスプレーロボット、製品取出機などの周辺設備が多く配置されています。金型交換装置を導入する際には、周辺設備との干渉有無や通路幅、保守スペースを事前に確認する必要があります。
機械仕様への適合性
ダイカストマシンの型締力や盤面寸法、金型重量に対して、交換装置の耐荷重や移動能力が適合しているかを確認しなければなりません。固定方式やT溝位置が一致しない場合、追加工事が必要になることがあります。
動力供給と信号連携
後付け導入では、油圧、空圧、電源容量、PLCとの信号連携を確認する必要があります。安全インターロックの仕様が既設設備と合わない場合、追加の制御設計が必要になるケースもあります。
現場の課題に応じた
金型交換装置の最適化
ダイカスト工場では、設備停止時間の削減、安全性向上、省人化など、優先する課題によって最適なシステムが異なります。
例えば、金型交換の頻度が高い現場では、ダイチェンジャーや自動クランプを組み合わせたシステムが有効な場合があります。一方で、既設設備への後付けを重視する場合には、導入工事の範囲や設備停止期間も重要な検討項目となります。
自社の課題と投資目的を整理したうえで必要な機能を見極めることが、期待する効果を得るための重要なポイントといえるでしょう。
ダイカストの金型交換装置・
システムの導入事例
金型交換工程の機械化による作業負荷の軽減
コスメックが公開している事例では、ダイカスト設備にオートクランプを導入したことで、従来のボルト締結作業を削減し、金型交換作業の効率化につながった事例が紹介されています。
また、インターロック機能の採用により、作業手順の安全性向上にも配慮されています。金型交換の機械化は、段取り作業の省力化や作業者の負担軽減につながる手段の一つとして活用されています。
| 項目 | 導入前(Before) | 導入後(After) |
|---|---|---|
| 固定方式 | ボルト締結による固定 | オートクランプによる固定 |
| 作業内容 | 手作業による締結・取り外し | クランプ操作の機械化 |
| 期待できる効果 | 作業負荷が大きい | 作業の省力化・効率化 |
参照元:コスメック公式HP(https://www.kosmek.co.jp/ap/case_study/kdcs03/)
工程特性に応じた
金型交換装置の選定方法
ダイカストにおける金型交換の効率化は、単なる作業時間短縮だけではありません。安全性向上や省人化、多品種少量生産への対応力向上など、製造現場全体の生産性向上につながる可能性があります。
一方で、設備レイアウトや既設設備との適合性、投資回収期間などを十分に検討しなければ、期待した効果を得られない可能性もあります。
自社の生産品目や工場環境、解決したい課題を整理したうえで、適切な金型交換システムを選定することが重要です。
もし、射出成形以外にもプレス加工などの工程をお持ちの場合は、それぞれの工程特性に合わせた装置選定が必要になるでしょう。
工程ごとの選び方の違いや導入時の共通の重要ポイントについては、以下の記事で詳しく解説しています。
よくある質問
Q. ダイカストの金型交換では、一般的な射出成形より何を注意すべきですか?
A.
金型の重量やサイズだけでなく、温度、油圧・冷却配管、周辺設備との干渉などを確認する必要があります。
交換後の接続や位置決めまで含めて手順を標準化し、設備停止時間を短くできる構成を考えましょう。 比較の前提として位置決め・金型温度・金型重量・冷却水・油圧接続・受け渡し高さを切り分けて整理すると、高温・重量物を扱うダイカスト金型の交換条件を整理しやすくなります。 ダイカスト・金型交換については、金型温度だけでなく金型重量が変わる場面も想定すると、同じ基準で判断しやすくなります。
Q. 金型がまだ熱い状態で交換装置を使ってもよいですか?
A.
装置や治具の耐熱条件、作業者が触れる部位、周辺設備への熱影響を確認する必要があります。
温度が高い状態での取り扱いを想定していない装置もあるため、運用温度をメーカーへ伝えたうえで確認しましょう。 位置決めだけを基準にすると金型温度や金型重量による差を見落とすことがあるため、冷却水・油圧接続・受け渡し高さまで含めて評価すると、高温・重量物を扱うダイカスト金型の交換条件を整理しやすくなります。
Q. 冷却水や油圧配管の接続ミスを減らす方法はありますか?
A.
配管の色分けや番号管理に加え、複数系統をまとめて接続できるカプラや接続確認の仕組みを取り入れる方法があります。
金型交換時間だけでなく、接続後の漏れ確認まで含めて改善すると再稼働を早めやすくなります。 実際の判断では冷却水・油圧接続、位置決め、金型温度に加え、金型重量と受け渡し高さの条件差も含めて考えることで、高温・重量物を扱うダイカスト金型の交換条件を整理しやすくなります。
Q. 既設のダイカストマシンでも交換装置を後付けできますか?
A.
機械周辺のスペース、ダイ高さ、受け渡し方法、配管位置などが合えば検討できます。
既設機では標準寸法から外れることも多いため、機械図面と金型仕様を用意して、後付けの可否を確認するとスムーズです。
既設機への後付けでは、受け渡し高さやクランプ方式だけでなく、周辺設備との干渉が導入可否を左右します。機械図面と実測寸法、現在の金型交換手順をそろえ、どの工程を置き換えるかを決めてから装置仕様を検討すると手戻りを抑えやすくなります。
現場の課題別で選ぶ
おすすめの金型交換装置・システム3選
おすすめの金型交換装置・システム3選
ここでは、課題になりやすい「設置スペース・運用・設計」において、解決に導く3つの製品を紹介します。
通路が狭く
レイアウト変更できない
レイアウト変更できない
ニチエツ
無軌道タイプ
(MMCシリーズ)
無軌道タイプ
(MMCシリーズ)
引用元:ニチエツ公式HP(https://jpvn.co.jp/non-track/)
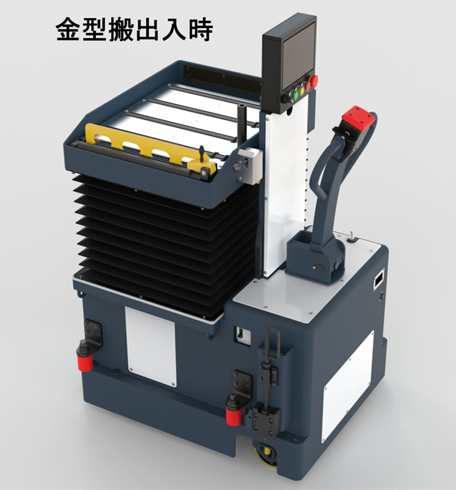
| 対応荷重量 | 0.4 ~ 2.5t |
|---|---|
| 必要型締力 | ~4,500kNクラス |
こんな現場におすすめ
- 通路幅が狭く、成形機の横に設置スペースがない
- 大掛かりな床工事やレイアウト変更をせず、手軽に導入したい
おすすめの理由
- W570×D780×H1,435mmのコンパクト設計と従来の装置の1/3の旋回面積によって、狭い通路でも切り返しなしでスムーズに走行。レイアウトを変えずに段取りを自動化できる。
- 独立走行と高さ調整ができるため、クレーン不要で一人で即座に交換が可能。クレーン待ちの時間を削減し、稼働率の向上を図れる
配管が複雑で
接続ミスを防げない
接続ミスを防げない
ストーブリ
金型交換装置と
自動配管接続/自動クランプ
金型交換装置と
自動配管接続/自動クランプ
引用元:ストーブリ公式HP
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
(https://www.staubli.com/jp/ja/robotics/industries/plastics.html)
| 対応荷重量 | 要お問い合わせ |
|---|---|
| 必要型締力 | 要お問い合わせ |
こんな現場におすすめ
- 配管の接続やクランプの固定ミスを物理的にゼロにしたい
- カプラやクランプの制御、故障時の対応まで一括で委託したい
おすすめの理由
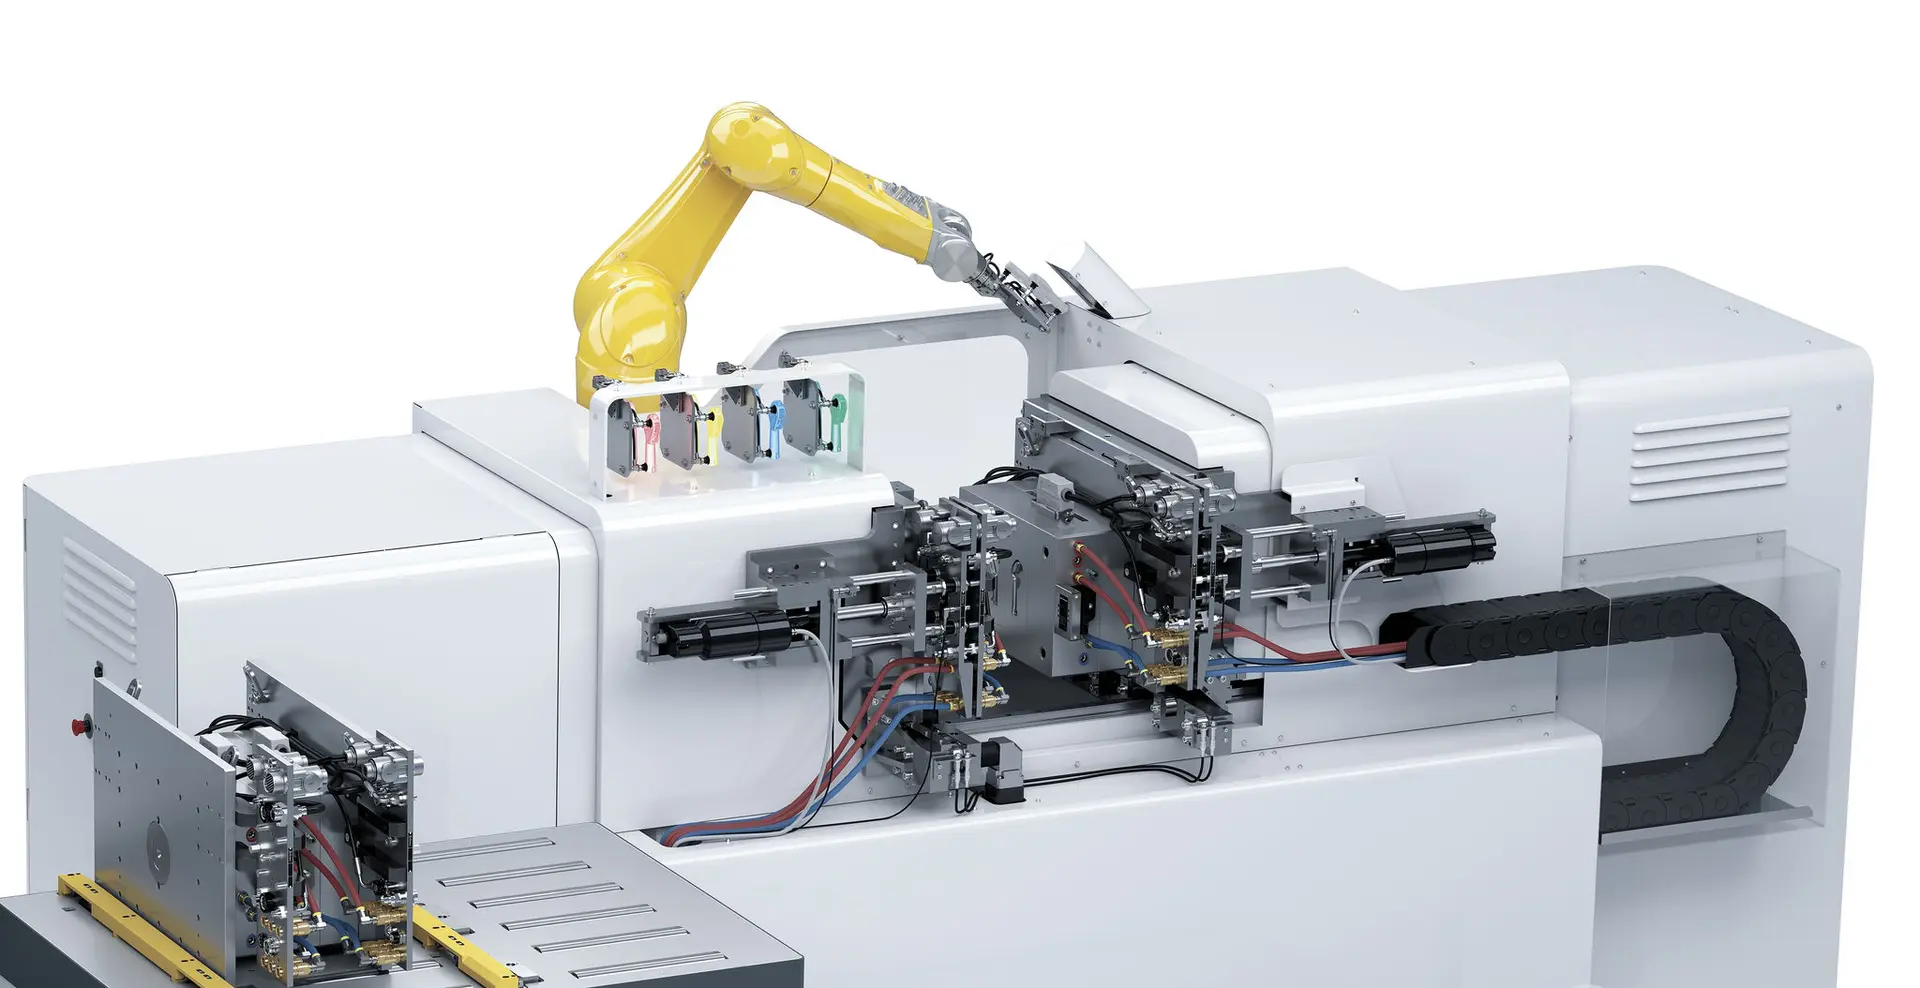
- マルチカプラによる一括接続で、高度な知識がなくても正確な配管作業が完了。作業者の習熟度に依存せずに、接続不良による水・油漏れや設備故障を防ぐ。
- 海外拠点でのトラブル時も迅速な現地対応が可能。世界29カ国に拠点を持ち、50カ国以上の代理店を展開※1しているため、遠隔地でも長期停止リスクを解消できる。
現場が特殊で
標準機では合わない
標準機では合わない
洲崎電機製作所
金型交換装置
金型交換装置
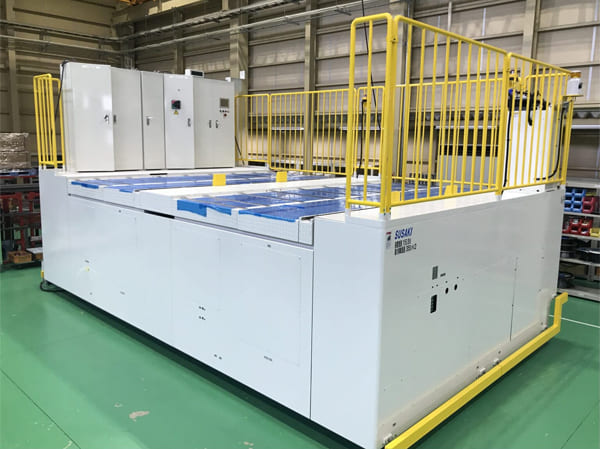
引用元:洲崎電機製作所
(https://www.susaki-e.co.jp/product/)
(https://www.susaki-e.co.jp/product/)
| 対応荷重量 | (例)~30t ※特注対応のため 要問い合わせ |
|---|---|
| 必要型締力 | ※特注対応のため 要問い合わせ |
こんな現場におすすめ
- 建屋の柱や既存配管を避けた設計など特殊なオプションが必要
- 新設・既設機・中古機に限らず、装置を合わせて設計したい
おすすめの理由
- 標準機を持たず、全てオーダーメイドでの設計。柱や配管が干渉し、標準機では対応不可と判断された現場でも、専用設計で導入できる。
- 創業72年※2の知見により旧型機や中古機へのレトロフィットにも対応。コストを抑えながら、条件に合わせた設備にアップデートできる。
※1 参照元:ストーブリ公式HP|2026年3月時点(https://www.staubli.com/global/en/about-us/who-we-are/our-locations.html)
※2 参照元:洲崎電機製作所【PDF】|2026年3月時点(https://www.susaki-e.co.jp/susaki-2023.pdf)